

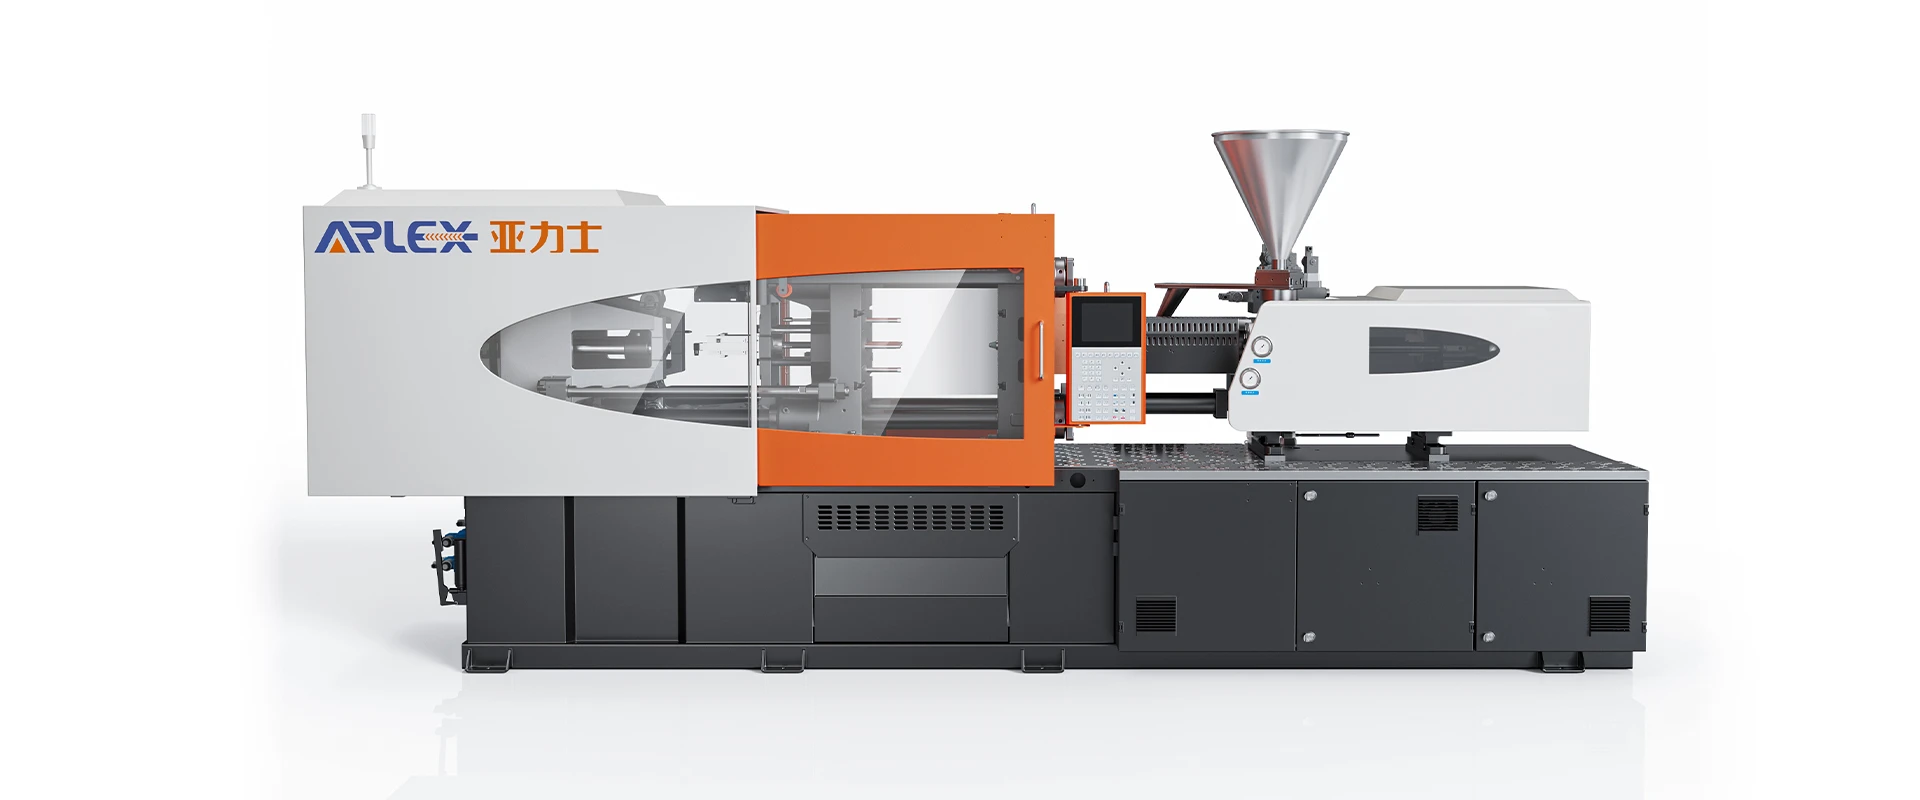


Servo-Energie hidraulică-Mașină de turnat plastic
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnare a plasticului servo-hidraulice-din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină avansată de turnare a plasticului cu servo-energie hidraulică-, fabricată în China, din fabrica noastră.
Servo{0}}Mașina de turnat cu economisire a energiei hidraulice-combină tehnologia motoarelor cu magnet permanenți cu pompe cu roți cu viteze interne cu răspuns ridicat-pentru a regla livrarea fluidului hidraulic în funcție de sarcina mecanică în timp real. Proiectat pentru fabricarea de materiale plastice de uz general-, această mașină stabilizează temperatura uleiului din sistem, reduce cererea de energie electrică din fabrică și menține precizia repetării trageri-la-pentru programe de producție continue.
Ce face ca o mașină de turnat prin injecție să fie eficientă din punct de vedere energetic?
Reducerea energiei în procesarea hidraulică modernă se bazează pe potrivirea puterii de ieșire strict la cerințele de presiune și debit ale sistemului în timpul fiecărei etape a ciclului:
Servo Drive:Înlocuiește motoarele cu inducție cu viteză fixă-cu motoare sincrone cu magnet permanent, ajustând viteza motorului în milisecunde pentru a satisface cererea instantanee.
Cererea hidraulică:Scadează deplasarea fluidului în funcție de semnalele codificatorului cu buclă închisă-, prevenind scurgerea uleiului în exces prin supapele de limitare a presiunii.
Controlul pompei:Utilizează controlul vectorial dinamic pentru a regla RPM arborelui pompei, eliminând pierderile de clasificare în galeriile interne ale supapelor.
Funcționare inactiv:Reduce viteza motorului la aproape zero în timpul răcirii și manipulării pieselor, scăzând consumul electric la ralanti sub 5% din puterea nominală de vârf.
Ciclul de injectare:Potrivește cuplul motorului direct la rezistența de umplere a cavității, prevenind pierderea de energie cinetică în condiții de-înaltă presiune.
Presiune de mentinere:Menține presiunea de menținere a țintei la turația scăzută a motorului, consumând doar suficientă putere pentru a compensa scurgerile interne ale supapei.
Plastificare:Optimizează viteza motorului hidraulic și cuplul șurubului pe baza cerințelor de vâscozitate a topiturii rășinii prelucrate.
Cerințe de răcire:Reduce generarea de căldură a fluidului hidraulic, scăzând sarcina termică plasată pe turnurile de răcire din fabrică și pe răcitoarele de ulei.
Sistem hidraulic acţionat de servo{0}
Sistemul hidraulic servo-funcționează prin bucle integrate de feedback de presiune și debit. În loc să funcționeze o pompă fixă la turație continuă și să ocolească uleiul în gol, sistemul recalculează RPM motorului pe baza citirilor traductorului de presiune din galeria principală.
În timpul mișcărilor cu debit mare-cum ar fi strângerea rapidă a matriței sau injecția rapidă, motorul accelerează imediat până la viteza maximă de funcționare. Când presiunea crește în timpul blocării sau împachetării prin strângere, cuplul motorului crește, în timp ce viteza de rotație scade la rata exactă necesară pentru a menține forța. Deoarece consumul de energie electrică urmează direct cuplul arborelui și viteza motorului, eliminarea bypass-ului hidraulic transformă puterea într-o ieșire mecanică curată, fără a genera căldură de frecare a fluidului.
Consumul de energie în timpul ciclului de injecție
Sarcinile hidraulice variază semnificativ în fiecare fază mecanică a procesului de turnare:
Faza de prindere
Volumul mare de ulei mișcă rapid platanul în timpul traversării, urmat de o scalare rapidă a cuplului motorului pentru blocarea mecanică a comutatorului.
Faza de injectare
Debitul maxim și presiunea împing polimerul topit în cavitățile matriței. Servomotorul funcționează la răspuns dinamic maxim pentru a menține viteza de injecție programată.
Faza de mentinere
Presiunea sistemului rămâne ridicată în timp ce mișcarea fluidului scade aproape de zero. Motorul menține forța la turații reduse cu un consum minim de putere.
Faza de plastificare
Motorul hidraulic rotește șurubul pentru a topi rășina primită. Consumul de energie se stabilizează pe baza geometriei șuruburilor, a setărilor de contrapresiune și a vâscozității materialului.
Faza de deschidere a matriței
Fluxul moderat rupe liniile de despărțire a mucegaiului și deplasează platanul fără probleme în poziția finală.
Faza de ejectie
Sarcina hidraulică scăzută acționează decupajele mecanice sau cilindrii de tragere{0}}miezului la turația redusă a motorului.
Eficiența injectării și plastificării
Calitatea topiturii și consumul de energie depind în mare măsură de controlul șuruburilor și de izolarea termică:
|
Parametrul de proces |
Impactul eficienței |
Mecanism de inginerie |
|
Raport L/D șurub |
Preparare omogenă a topiturii |
Geometria standard 20:1 până la 22:1 L/D plastifiază complet rășina fără rezistență excesivă la rotație. |
|
Controlul contrapresiunii |
Densitate constantă a topiturii |
Controlul proporțional previne formarea golurilor, menținând în același timp cuplul șurubului în limitele eficiente de funcționare. |
|
Răspunsul la injecție |
Timp de umplere redus |
Tranzițiile-de viteză în buclă închisă previn creșterile de presiune și uniformizează consumul de energie. |
|
Încălzire pe butoi |
Pierderi termice reduse |
Încălzitoarele ceramice cu mai multe-zone cu capace izolatoare direcţionează căldura în cilindru, mai degrabă decât în aerul ambiant. |
Producție și eficiență energetică
Performanța energetică trebuie măsurată prin consumul de energie specific-exprimat ca putere electrică utilizată per kilogram de rășină procesată (kWh/kg)-, mai degrabă decât prin valori nominale de repaus statice sau procente izolate.
Consumul real de putere depinde de factorii cheie de producție:
Grosimea peretelui părții:Piesele mai groase prelungesc timpii de răcire, prelungind faza de-putere redusă, în care sistemele servo economisesc cea mai mare energie electrică în comparație cu pompele standard.
Viteza ciclului:Ciclurile rapide de producție necesită un răspuns dinamic rapid (sub 50 ms pentru a atinge debitul maxim) pentru a preveni întârzierea ciclului, menținând în același timp consistența presiunii.
Proprietăți materiale:Rășinile standard (PP, PE) procesează la temperaturi și presiuni mai scăzute decât polimerii de inginerie (PA, PC), modificând direct sarcinile cuplului motorului.
Aspect matriță și rulouri:Dimensiunea optimizată a ghidajului reduce rezistența la cavități, permițând o presiune de funcționare mai mică și un consum mai mic de putere.
Evaluarea consumului de putere pe baza kWh/kg oferă calcule realiste ale costurilor de operare, adaptate la configurații specifice de producție.
Materiale potrivite
Unitatea de injecție se ocupă de polimeri standard și rășini de inginerie armate:
|
Poliolefine |
Polipropilenă (PP), polietilenă cu densitate{0}}înaltă/joasă (HDPE/LDPE) |
|
Stirenice |
Polistiren (GPPS/HIPS), Acrilonitril Butadien Stiren (ABS) |
|
Rășini de inginerie |
Poliamidă (PA6/PA66), policarbonat (PC), polioximetilenă (POM) |
|
Amestecuri |
Aliaje PC/ABS, compuși PPE modificați |
|
Polimeri întăriți |
Rășini umplute-fibră de sticlă cu conținut de până la 30% folosind ansambluri de butoi rezistente la uzură- |
Aplicații adecvate
Componente auto
Cleme interioare, suporturi pentru mânerul ușii, capace de carcasă, suporturi structurale.
Aparate de consum
Carcase unelte electrice, componente mașini de spălat, carcase electronice.
Bunuri industriale
Lăzi de depozitare grele-, containere, fitinguri pentru țevi, cutii de joncțiune electrice.
Obiecte de uz casnic
Recipiente de depozitare, ustensile de bucătărie, accesorii pentru mobilier, capace de închidere.
Carcase pentru echipamente
Capace pentru dispozitive structurale, cadre pentru echipamente, carcase ne-diagnostice.
Evaluarea eficienței energetice
Proiecțiile precise ale consumului de energie necesită compararea datelor de producție reale cu specificațiile echipamentelor de referință:
Intrări tehnice necesare pentru evaluare:
Specificații componente:Greutatea netă a părții și greutatea sistemului de rulare per lovitură.
Profilul ciclului:Durata ciclului matriță-la-multiplicată defalcat după duratele de răcire, menținere și injecție.
Date despre rășină:Grad specific de polimer, indice de curgere a topiturii și temperaturi de procesare.
Dimensiunea mașinii:Tonajul de prindere și volumul de injecție utilizate în prezent pentru matrița țintă.
Ore de funcționare:Program anual de funcționare (de exemplu, serviciu continuu 24/7, 6.000 de ore pe an).
Date privind puterea de referință:Puterea nominală curentă a motorului în kilowați, consumul de energie măsurat pe oră și utilizarea apei de răcire a uleiului.
Trimiterea acestor valori operaționale permite personalului tehnic să modeleze consumul specific de energie (kWh/kg), să compare costurile de funcționare și să calculeze termenele de amortizare pe baza tarifelor locale de energie electrică.
Testare și suport tehnic
Procedurile de verificare din fabrică asigură o performanță operațională consecventă înainte de livrare:
Verificarea presiunii hidraulice:Teste de menținere a presiunii de 24 de ore pentru a verifica etanșarea colectorului și integritatea conductei la limitele maxime de funcționare.
Reglarea sistemului servo:Calibrarea poziționării codificatorului, răspunsul liniar al senzorului și tranzițiile cuplului motorului.
Verificarea ciclului de uscare:Testare mecanică standardizată pentru a confirma paralelismul mișcării platanului, viteza de blocare a comutatorului și distribuția tensiunii barei de legătură.
Testarea mucegaiului:Producția rulează cu matrițe de testare standard pentru a măsura consistența greutății împușcatului, stabilitatea ciclului și consumul de energie-în timp real.
Documentatie tehnica:Documentația furnizată din fabrică include scheme hidraulice complete, diagrame de cablare, desene dimensionale mecanice și programe de întreținere.
FAQ
Î: Cum se compară un sistem servo-hidraulic cu mașinile complet electrice?
R: Sistemele servo-hidraulice realizează economii de energie apropiindu-se de mașinile electrice în timpul fazelor de menținere și răcire, menținând în același timp o durabilitate mecanică și o capacitate de forță mai ridicată pentru setările de strângere și tragere-de miez cu un tonaj mare de-.
Î: Care este timpul de răspuns dinamic al servomotorului?
R: Unitatea de motor și pompă accelerează până la debitul maxim și presiunea hidraulică de lucru în 40 până la 50 de milisecunde, menținând vitezele standard de injecție fără întârziere ciclului.
Î: Cum afectează căldura scăzută a uleiului sarcinile de răcire din fabrică?
R: Deoarece fluidul nu este transmis continuu-prin supapele de siguranță, acumularea de căldură a uleiului scade semnificativ. Temperaturile fluidului hidraulic rămân mai scăzute în timpul funcționării, reducând consumul de energie al răcitorului de ulei și apă din turn.
Î: Pot trage miezul să curgă de la sursa hidraulică principală fără pompe secundare?
R: Supapele direcționale integrate pe colector permit secvențelor de tragere-miez să ruleze direct de la sursa principală a pompei servo, menținând un control precis al presiunii fără surse auxiliare de alimentare.
Î: Ce rutină de întreținere este necesară pentru ansamblul pompei servo?
R: Întreținerea urmează procedurile hidraulice standard, inclusiv înlocuirea de rutină a filtrului de ulei, prelevarea de probe de lichid și inspecția ventilatorului motorului. Încălzirea redusă a uleiului încetinește oxidarea, prelungind durata de viață a fluidului hidraulic.
Î: Ce stabilitate a liniei de alimentare este necesară pentru o funcționare corectă a motorului?
R: Sistemul funcționează pe o tensiune standard de linie trifazată (+/-10%). Reactoarele de linie și filtrele de zgomot protejează componentele electronice de control împotriva tranzitorii ale liniilor de alimentare.
Tag-uri populare: servo-energie hidraulică-mașină de turnat plastic, China servo-energie hidraulică-producători de mașini de turnat plastic, furnizori, fabrică
O pereche de
nuS-ar putea sa-ti placa si


Trimite anchetă