

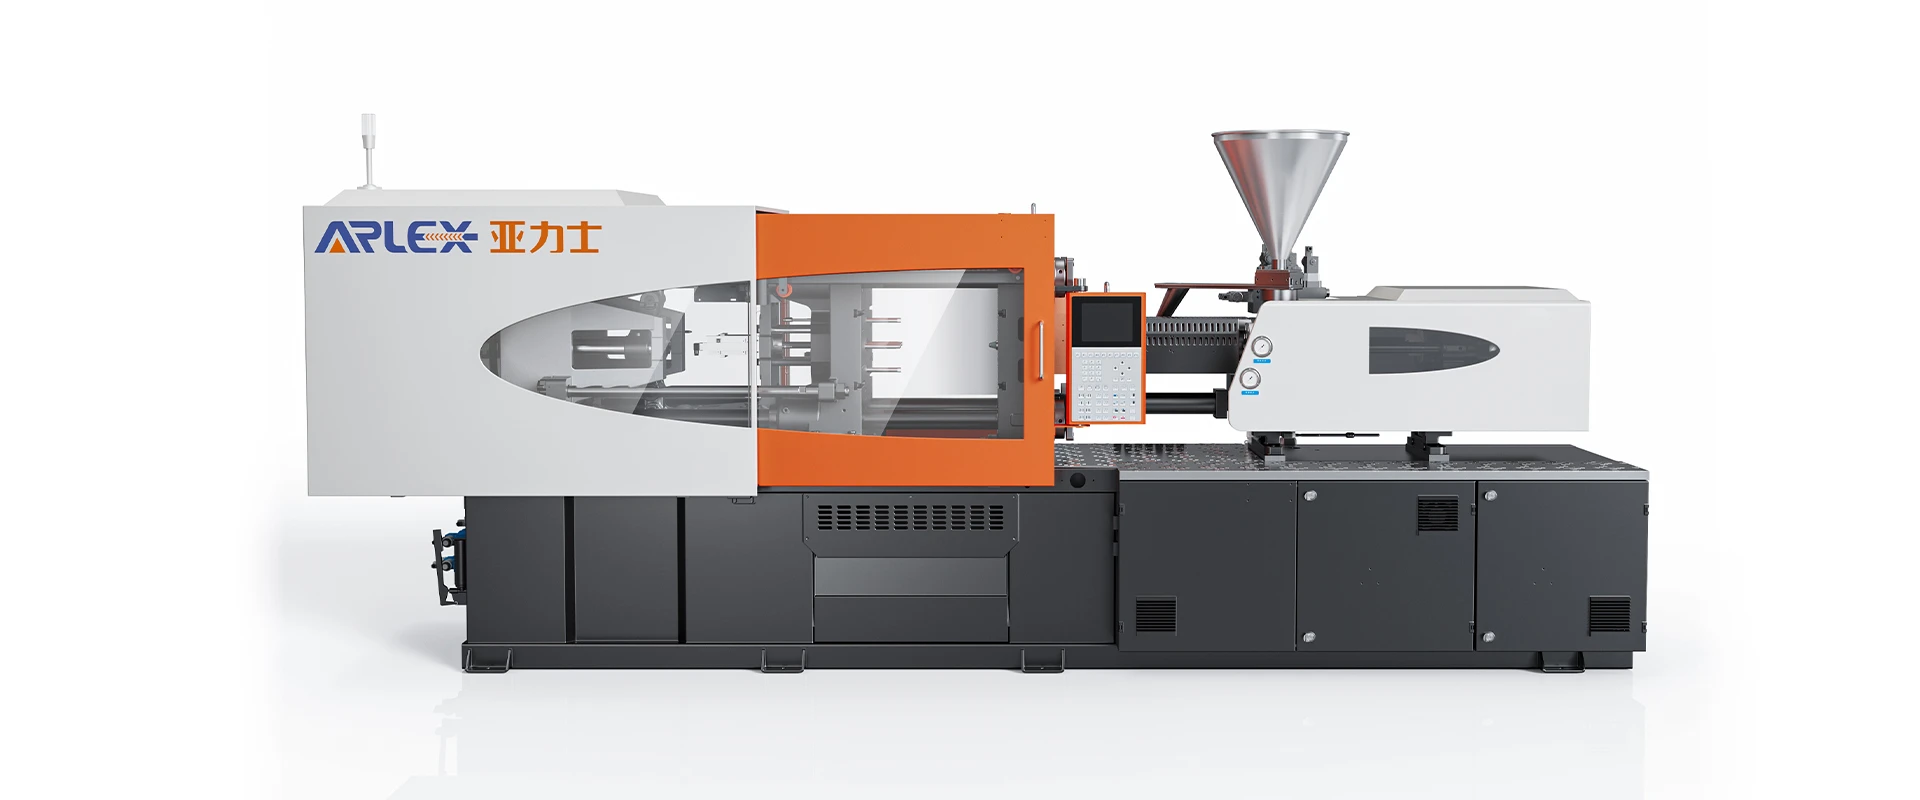


Servo-Mașină hidraulică de turnat cu tragere adâncă-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnat servo-hidraulice-de turnare adânci din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină avansată de turnat servo-hidraulic adânc-de turnat, fabricată în China, din fabrica noastră.
Mașina de turnat Servo-Hydraulic Deep-Draw Moving este o mașină de turnat prin injecție cu curse extinse de deschidere, spațiu de bare de legătură-marit și un sistem de antrenare servo-hidraulic. Construită pentru fabricarea de piese din plastic cu cavitate medie-{-de adâncime-cum ar fi containere, recipiente înalte și carcase adânci-unitatea oferă capacitate de-volum mare de împușcare și rigiditate dinamică de prindere pentru a sprijini actuatoarele de tragere-miezului și cursele lungi ale ejectorului.
Servo{0}}Sistem hidraulic
Servomotor:Motorul sincron cu magnet permanent care funcționează la cerere{0}}potrivire pe baza RPM.
Sistem hidraulic:Pompă cu angrenaje internă cuplată cu blocuri colectoare concepute pentru a reduce turbulența internă a fluidului.
Control în buclă-închisă:Feedback-ul de presiune și debit al sistemului monitorizat prin codificatoare optice rotative și traductoare de presiune.
Controlul presiunii:Modularea presiunii în mai multe-etape cu răspuns proporțional al supapei.
Controlul vitezei:Reglarea debitului realizând ajustări ale vitezei cu timpi de răspuns sub 40 ms.
Stabilitatea sistemului:Temperatura fluidului este menținută în limitele parametrilor de funcționare în timpul testării continue cu ciclu uscat-încărcătură completă-.
Unitate de prindere
Forța de prindere:Cadru structural evaluat pentru a rezista la presiunea nominală maximă a cavității fără a depăși limitele paralele ale plăcilor.
Structura platanului:Central-apăsați-geometria platanului pentru sarcini grele care distribuie sarcina de prindere în zona de instalare a matriței.
Spațierea-barelor de legătură:Distanță mărită între barele de legătură, care găzduiește bazele adânci ale matriței și ansamblurile cilindrilor de tragere{0}}miezului lateral.
Înălțimea matriței:Gamă extinsă de deschidere la lumină naturală, care acceptă specificații groase pentru scule de trage adânc{0}.
Instalare matriță:Fante T-standard prelucrate și interfețe de montare pentru robot.
Cinematica de prindere:Bare de legătură-întărite-la suprafață combinate cu mecanisme de comutare în cinci-puncte.
Unitate de injecție
Viteza de injectare:Profile de viteză programabile în mai multe-etape care acoperă cerințele de umplere cu grosime variabilă-peretelui.
Presiune de injectare:Capacitățile de reținere a injecției de vârf care reglează densitatea plasticului în timpul răcirii.
Cursa de injectare:Deplasare extinsă a cursei șurubului, oferind dimensiuni volumetrice specificate.
Diametru șurub:Șurub din aliaj de oțel nitrurat conceput pentru omogenizarea topiturii.
Greutatea injectării:Capacitatea masei de împușcare măsurată calculată în funcție de densitatea standard a polistirenului (PS).
Unitate de plastificare:Motor hidraulic de plastificare cu cuplu mare-care suportă dozarea continuă în zone termice stabilite.
Control și Stabilitate Proces
Profilarea proceselor
Microprocesor industrial care reglează viteza de injecție dinamică și tranzițiile de presiune.
Injecție în mai multe-etape
Profiluri programabile de viteză de injecție în 10 trepte și trepte de presiune de menținere.
Controlul temperaturii
Încălzire cu baril PID cu mai multe-zone, menținând punctele de temperatură stabilite în intervalul de ±1 grad .
Înapoi-Controlul presiunii
Reglarea presiunii-în spate în buclă închisă- care guvernează densitatea de dozare.
Consistența loviturii
Toleranța de repetabilitate în masă înregistrată cu o variație mai mică sau egală cu 0,35% în condiții stabile de testare-la atelier.
Materiale recomandate
PP:Cale de polipropilenă potrivite pentru lăzi-de tragere adâncă, găleți și containere cu pereți-subțiri.
PE:Polietilenă cu densitate-înaltă/scăzută pentru butoaie industriale de sarcină grea-și containere de depozitare.
ABS:Acrilonitril butadienă stiren pentru carcase structurale rigide și carcase pentru aparate.
PC:Formule din policarbonat pentru carcase transparente adânci și piese rezistente la căldură-.
PA:Calități de poliamidă pentru piese tehnice care necesită rezistență mecanică.
POM:Polioximetilenă pentru componente funcționale cu rigiditate ridicată-.
Aplicații recomandate
- Lăzi de logistică, containere stivuibile și containere de depozitare care necesită miezuri lungi{0}}de tragere
- Coșuri de gunoi industriale, găleți utilitare și bidoane chimice
- Panouri adânci pentru interiorul autovehiculelor, carcase de depozitare a bateriilor și ornamente pentru uși
- Carcase exterioare ale aparatelor de uz casnic, căzi interioare ale mașinii de spălat și căptușeli pentru frigider
- Ghivece agricole, bazine utilitare și jardiniere grele-
Configurații recomandate pentru mașini
Configurație disponibilă pentru opțiunile de forță de strângere: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
Specificații de configurare a mașinii
|
Parametru de specificație |
Unitate |
Tonaj mic (90T - 318T) |
Tonaj mediu (358T - 788T) |
Tonaj mare (988T - 1680T) |
|
Forța de prindere |
kN |
900 - 3180 |
3580 - 7880 |
9880 - 16800 |
|
Cursa de deschidere |
mm |
360 - 620 |
680 - 1020 |
1180 - 1600 |
|
Distanța dintre barele de legătură (H×V) |
mm |
360x360 - 660x660 |
710x710 - 1000x1000 |
1120x1120 - 1480x1480 |
|
Max. Înălțimea matriței |
mm |
450 - 680 |
720 - 980 |
1080 - 1400 |
|
Min. Înălțimea matriței |
mm |
150 - 220 |
250 - 380 |
450 - 600 |
|
Cursa ejectorului |
mm |
100 - 180 |
200 - 300 |
320 - 420 |
|
Forța ejectorului |
kN |
33 - 77 |
90 - 186 |
230 - 360 |
|
Diametrul șurubului (Șurub B) |
mm |
35 - 65 |
70 - 100 |
110 - 140 |
|
Volumul de fotografiere teoretic |
cm³ |
168 - 1028 |
1308 - 3534 |
4655 - 10005 |
|
Greutatea injectării (PS) |
g |
153 - 935 |
1190 - 3215 |
4236 - 9104 |
|
Presiune de injecție |
MPa |
150 - 210 |
145 - 195 |
140 - 185 |
|
Max. Viteza de injectare |
g/s |
95 - 280 |
320 - 680 |
750 - 1450 |
|
Viteza șurubului (max.) |
rpm |
0 - 210 |
0 - 180 |
0 - 140 |
|
Puterea motorului pompei |
kW |
11 - 30 |
37 - 75 |
90 - 132 |
|
Greutatea mașinii |
Tonă |
3.5 - 11.5 |
13.8 - 32.0 |
42.0 - 88.0 |
Inspecția calității și verificarea fabricii
Verificarea alinierii platanului:Paralelismul platanului a fost testat prin comparatoare cu cadran și instrumente de măsurare cu laser sub presiune de strângere hidraulică completă.
Test cu ciclu uscat de 48-ore:Execuție continuă de rezistență care execută secvențe de deschidere/închidere, de tragere-core și de ejectare înainte de împachetare.
Calibrarea presiunii:Presiunea și debitul hidraulic în buclă închisă-calibrate față de senzori de presiune digitali calibrați.
Verificarea curățării mucegaiului:Examinarea tehnică a desenelor matriței clientului, verificarea spațiului-bara de legătură, a dispoziției de evacuare și a cerințelor privind cursa de tragere-miezului înainte de aprobarea producției.
Service tehnic:-Asistență pentru punerea în funcțiune la fața locului, configurarea parametrilor de proces și instruire pentru întreținere a operatorului.
FAQ
Î: Cum este configurată mașina pentru a se adapta la dimensiunile matriței-de embotire adâncă?
R: Unitatea are un spațiu lărgit între barele de legătură, o capacitate de înălțime maximă crescută a matriței și o cursă de deschidere extinsă, oferind spațiu fizic pentru bazele lungi ale matriței și cilindrii de tragere a miezului hidraulic-.
Î: Ce mecanism controlează ejectarea componentelor-profunde?
R: Ejectarea este gestionată de o cursă extinsă a ejectorului hidraulic, asociată cu reglarea proporțională a presiunii și a vitezei. Ejectarea în mai multe-etape permite eliberarea mecanică lentă inițială pentru a elibera blocarea vidului înainte de a trece la cursa completă de evacuare.
Î: Cum gestionează servosistemul temperaturile uleiului hidraulic în timpul ciclurilor de presiune?
R: Motorul cu magnet permanent scade viteza de rotatie in timpul fazelor de mentinere a presiunii. Recircularea redusă a fluidului limitează creșterea temperaturii hidraulice în timpul ciclurilor de răcire extinse.
Î: Această mașină poate procesa formulări de polimeri reciclate sau re{0}}remăcinate?
R: Da, cu condiția ca ansamblurile șurub și cilindru să fie configurate cu opțiuni de tratament rezistent la uzură-sau bimetalic pentru a gestiona fluctuațiile de vâscozitate și conținutul abraziv.
Î: Ce parametri tehnici sunt necesari pentru a selecta forța de strângere corectă?
R: Determinarea forței de prindere necesită suprafața proiectată parțială ($cm^2$), grosimea maximă a peretelui, raportul de curgere a rășinii, adâncimea totală de tragere, cerințele privind cursa de tragere a miezului-și timpii de ciclu ținți.
Tag-uri populare: servo-mașină hidraulică de turnat-mașină de turnat, China servo-hidraulice-mașini de turnat, furnizori, fabrică
S-ar putea sa-ti placa si


Trimite anchetă