

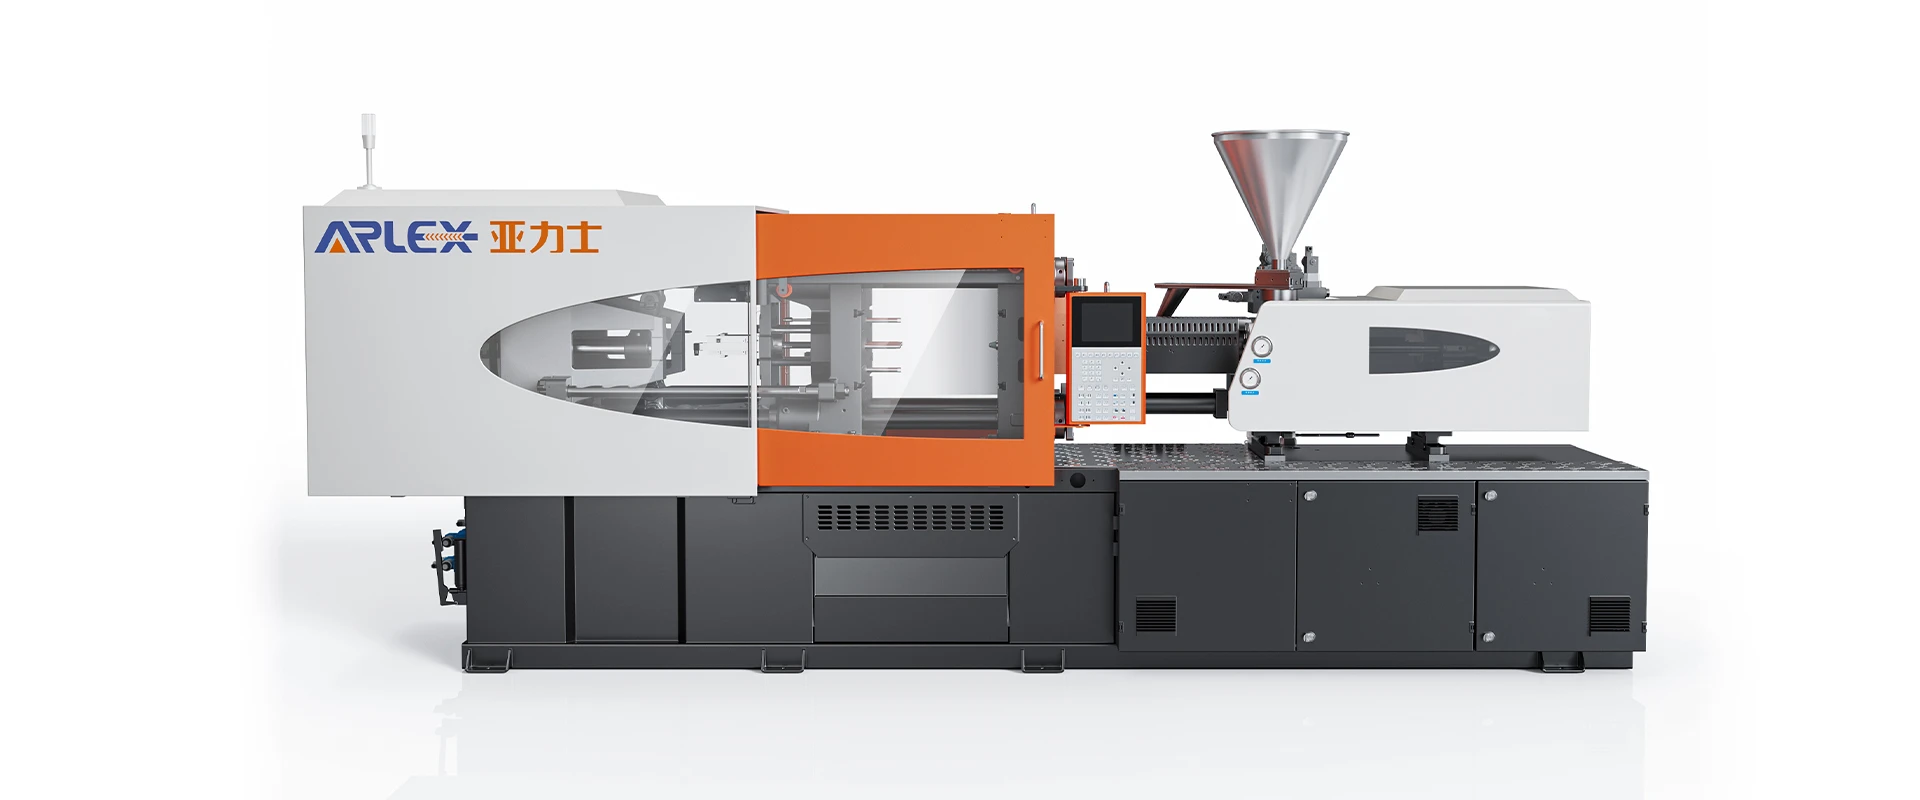


Servo-Mașină hidraulică de turnat cu mai multe-cavități
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnat cu mai multe cavități servo-hidraulice- din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină avansată de turnat servo-hidraulic cu mai multe-cavități fabricată în China aici din fabrica noastră.
Servo-Mașina hidraulică de turnat cu mai multe-cavități combină servomotoare cu răspuns rapid-cu distribuția optimizată a uleiului hidraulic pentru a oferi o forță de strângere uniformă, un control repetitiv al volumului de injecție și o plastificare continuă a rășinii pentru operațiunile cu scule cu mai multe cavități.
Servo{0}}Sistem hidraulic
Servomotor:Acționarea sincronă cu magnet permanenți ajustează viteza de rotație a pompei pe baza cererii de cuplu a sistemului-în timp real, eliminând bypass-ul de putere în timpul fazelor de răcire.
Sistem hidraulic:Blocurile colectoare integrate reduc lungimea conductelor și rezistența la curgere, menținând turbulența fluidului la niveluri mai scăzute în timpul ciclării continue.
Control în buclă-închisă:Senzorii de presiune și codificatoarele optice transmit continuu semnalele sistemului înapoi la controlerul principal pentru a compensa expansiunea termică a fluidului.
Controlul presiunii:Reglarea proporțională a presiunii menține variațiile dinamice ale presiunii în conductă cu ±0,5 bar pentru a limita fulgerul liniei de despărțire în cavitățile matriței.
Controlul vitezei:Controlul variabil al deplasării execută curbele de accelerație și decelerare{0}}prestabilite pentru a reduce vârfurile de presiune hidraulică.
Răspuns și stabilitate:Accelerația sistemului de acționare atinge presiunea țintă de funcționare în 50 ms, menținând temperatura circuitului de ulei sub 45 de grade sub sarcină continuă.
Unitate de prindere
Forța de prindere:Structura mecanică cu comutare dublă-din cinci puncte-transferă sarcina de prindere în mod uniform pe suprafața plăcii pentru a reduce deformarea centrală.
Structura platanului:Platanele de cutie din fontă dimensionate prin analiza cu elemente finite mențin rigiditatea structurală sub tonaj maxim.
Spațierea-barelor de legătură:Distanța extinsă dintre-barele de legătură găzduiește baze-late cu mai multe-cavități de matriță și miez auxiliar-conducte de fluid de tragere.
Înălțimea matriței:Reglarea motorizată a înălțimii matriței folosește roți dințate sincronizate pentru a menține alinierea plăcilor în timpul rutinelor de configurare a matriței.
Instalare matriță:Fantele T-standardizate și modelele de găuri de montare simplifică alinierea matriței și acceptă sistemele standard-de schimbare rapidă.
Stabilitate de prindere:Căile de ghidare de precizie ale platinei suportă greutatea în mișcare a plăcii, menținând mișcarea paralelă cu 0,05 mm pe întreaga cursă.
Unitate de injecție
Viteza de injectare:Viteza de livrare a uleiului gestionată acceptă avansarea controlată a frontului de topire în umplerea cu mai multe-cavități, fără înghețarea locală a porții.
Presiune de injectare:Livrarea presiunii în mai multe-etape atinge până la 2200 de bari pentru a împacheta cavitățile matriței cu toleranță-strânsă de-a lungul sistemelor de rulare extinse.
Cursa de injectare:Traductoarele optice liniare urmăresc poziția șurubului cu o rezoluție de 0,1 mm pentru o livrare constantă de volum pe ciclu.
Diametru șurub:Șuruburile bimetalice din geometriile specifice-aplicațiilor gestionează căldura de forfecare și uniformitatea topiturii în diferitele tipuri de rășini specificate.
Greutatea injectării:Variația de greutate-la-măsurată de la lovitură rămâne sub 0,2% pe parcursul ciclurilor de producție consecutive.
Capacitate de plastificare:Cuplul motorului hidraulic continuu menține viteza de rotație a șuruburilor în timpul ciclurilor de răcire.
Control și Stabilitate Proces
Controlul presiunii și vitezei de injecție:Controlerul execută curbe de viteză în 10 trepte și trepte de presiune de menținere în 5 trepte pe setările programului.
Injecție în mai multe-etape:Punctele de comutare V/P bazate pe poziție, presiune sau timp{0}}controlează tranzițiile de umplere a cavităților și limitează solicitarea mecanică.
Controlul temperaturii:Modulele de încălzire PID cu mai multe-zone mențin temperaturile cilindrului cu ±1 grad utilizând relee-de stare solidă.
Înapoi-Controlul presiunii:Reglajele digitale ale presiunii inverse-mențin o densitate uniformă a topiturii și evacuează gazul antrenat în timpul recuperării șuruburilor.
Repetabilitate:Procesoarele de semnal-de mare viteză eșantionează feedback-ul mașinii la fiecare milisecundă pentru a impune coerența ciclului.
Materiale recomandate
PP:Polipropilenă pentru închideri cu-cavități înalte, capace de containere și ambalaje-subțiri.
PE:Polietilenă pentru capace filetate-de volum mare, capace industriale și dispozitive de închidere pentru uz casnic.
ABS:Acrilonitril butadienă stiren pentru piese de carcasă electrică cu mai multe-cavități și componente structurale.
PC:Policarbonat pentru carcase transparente, elemente optice-și conectori electrici.
PA:Poliamidă pentru elemente de fixare industriale, cleme și componente mecanice care necesită toleranță termică.
POM:Poliacetal pentru roți dințate mici, elemente de culisare și subansambluri mecanice de precizie.
Aplicații recomandate
Închideri și capace cu filet:Potrivit pentru matrițe cu-cavități mari care necesită o presiune constantă de menținere pentru a menține geometria filetului.
Recipiente de ambalaj-perete subțiri:Aplicat în configurațiile de umplere cu viteză mare-care necesită un control precis al comutării V/P.
Elemente de fixare și cleme pentru automobile:Folosit pentru matrițe cu mai multe-cavități care necesită o forță stabilă a ejectorului și o sincronizare-de tragere a miezului.
Blocuri de borne electrice:Potrivit pentru scule cu mai multe-cavități mici-împușcări, care necesită repetabilitate precisă a cursei de injecție.
Fitinguri industriale pentru țevi:Aplicat în configurații cu mai multe-cavități de-pereți grei care necesită o stabilitate extinsă a presiunii de menținere
Modele de mașini recomandate
Această configurație poate fi aplicată pe mașinile de turnare prin injecție-generale selectate: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
Configurarea mașinii
|
Parametru de specificație |
Unitate |
Interval de tonaj mic (90T - 218T) |
Interval de tonaj mediu (278T - 568T) |
Gamă de tonaj mare (658T - 1680T) |
|
Forța de prindere |
kN |
900 - 2180 |
2780 - 5680 |
6580 - 16800 |
|
-Distanța barei de legătură (H×V) |
mm |
360×360 - 530×530 |
580×580 - 830×830 |
920×920 - 1400×1400 |
|
Dimensiunea platanului (H×V) |
mm |
530×530 - 780×780 |
860×860 - 1220×1220 |
1350×1350 - 2000×2000 |
|
Cursa maximă a mucegaiului |
mm |
320 - 480 |
530 - 820 |
900 - 1450 |
|
Interval de înălțime a matriței (Min-Max) |
mm |
150-450 / 180-520 |
200-600 / 300-800 |
350-950 / 500-1300 |
|
Cursa ejectorului |
mm |
100 - 150 |
160 - 220 |
250 - 380 |
|
Forța ejectorului |
kN |
33 - 58 |
77 - 140 |
180 - 320 |
|
Diametrul șurubului |
mm |
30 - 50 |
50 - 85 |
85 - 140 |
|
Volumul de fotografiere teoretic |
cm³ |
110 - 450 |
490 - 2250 |
2500 - 11500 |
|
Greutatea injectării (PS) |
g |
100 - 410 |
445 - 2040 |
2270 - 10400 |
|
Presiune maximă de injecție |
bar |
1650 - 2200 |
1600 - 2100 |
1500 - 1950 |
|
Putere Servo Motor |
kW |
11 - 22 |
30 - 55 |
65 - 130 |
|
Capacitatea de incalzire |
kW |
7.0 - 14.5 |
16.5 - 35.0 |
40.0 - 95.0 |
Testare de calitate și suport tehnic
Standarde de verificare a calității
- Testarea paralelismului platanului: Măsurătorile laser verifică alinierea platanului sub sarcină zero și forță de strângere completă înainte de lansarea din fabrică.
- Monitorizarea menținerii presiunii: Testele de menținere a presiunii statice confirmă ocolirea zero a supapei interne prin circuitele colectoarelor hidraulice.
- Inspecție termică: Termografia în infraroșu urmărește distribuția căldurii în liniile hidraulice și carcasele de control electric în funcționare continuă.
- Funcționare în uscare cinematică: testarea continuă pe 100.000 de cicluri de funcționare la uscat verifică stabilitatea mișcării mecanice înainte de expediere.
- Eșantionarea greutății de împușcare: eșantionarea greutății părții pe matrițele de testare verifică limitele deviației standard pe cicluri de producție consecutive.
Capacitate de suport tehnic
- Examinarea compatibilității sculelor: verificarea dimensiunilor plăcii, a dispozițiilor știfturilor ejectorului și a interfețelor de tragere-miez în raport cu tonajul necesar.
- Ghid privind parametrii de proces: Asistență tehnică în stabilirea profilurilor de presiune, viteză și temperatură în baril.
- Disponibilitatea pieselor de schimb: Furnizare de etanșări hidraulice de schimb, traductoare de poziție, benzi de încălzire și plăci de control electronice.
- Documentația de punere în funcțiune: Înregistrările testului de acceptare din fabrică și diagramele de instalare sunt furnizate la livrare.
FAQ
Î: Cum menține această mașină o forță de strângere constantă pe uneltele cu mai multe-cavități?
R: Stabilitatea forței de prindere este obținută prin plăci rigide proiectate prin analiza cu elemente finite, combinată cu controlul presiunii în buclă închisă-. Acest lucru limitează flexia plăcii și menține forța de strângere pe linia de despărțire a matriței.
Î: Cum reduce sistemul de servomotor consumul de energie?
R: Servomotorul ajustează rotația pompei pe baza cererii de debit-în timp real. În timpul fazelor de menținere și răcire, viteza motorului scade, scăzând consumul de energie în comparație cu sistemele de pompe cu deplasare fixă-.
Î: Sistemul de control poate integra tragerea miezului hidraulic auxiliar?
A: Da. Controlerul include rutine de tragere a miezului-programabile sincronizate cu mișcarea de strângere, semnalele ejectorului sau poziția cursei de injecție.
Î: Cum se menține temperatura fluidului hidraulic în timpul producției continue?
R: Deoarece servomotorul funcționează numai în timpul cererii active de fluid, generarea de căldură este minimizată. Un schimbător de căldură integrat menține temperaturile de funcționare a fluidului sub 45 de grade.
Î: Ce opțiuni de șuruburi sunt disponibile pentru prelucrarea materialelor abrazive?
R: Sunt disponibile butoaie bimetalice și șuruburi din aliaj întărit pentru a manipula rășinile cu sticlă-umplute sau ignifuge-, protejând componentele împotriva uzurii mecanice.
Tag-uri populare: servo-mașină hidraulică de turnat cu mai multe-cavități, China servo-mașină hidraulică cu mai multe-cavități de turnat, furnizori, fabrică
S-ar putea sa-ti placa si


Trimite anchetă