

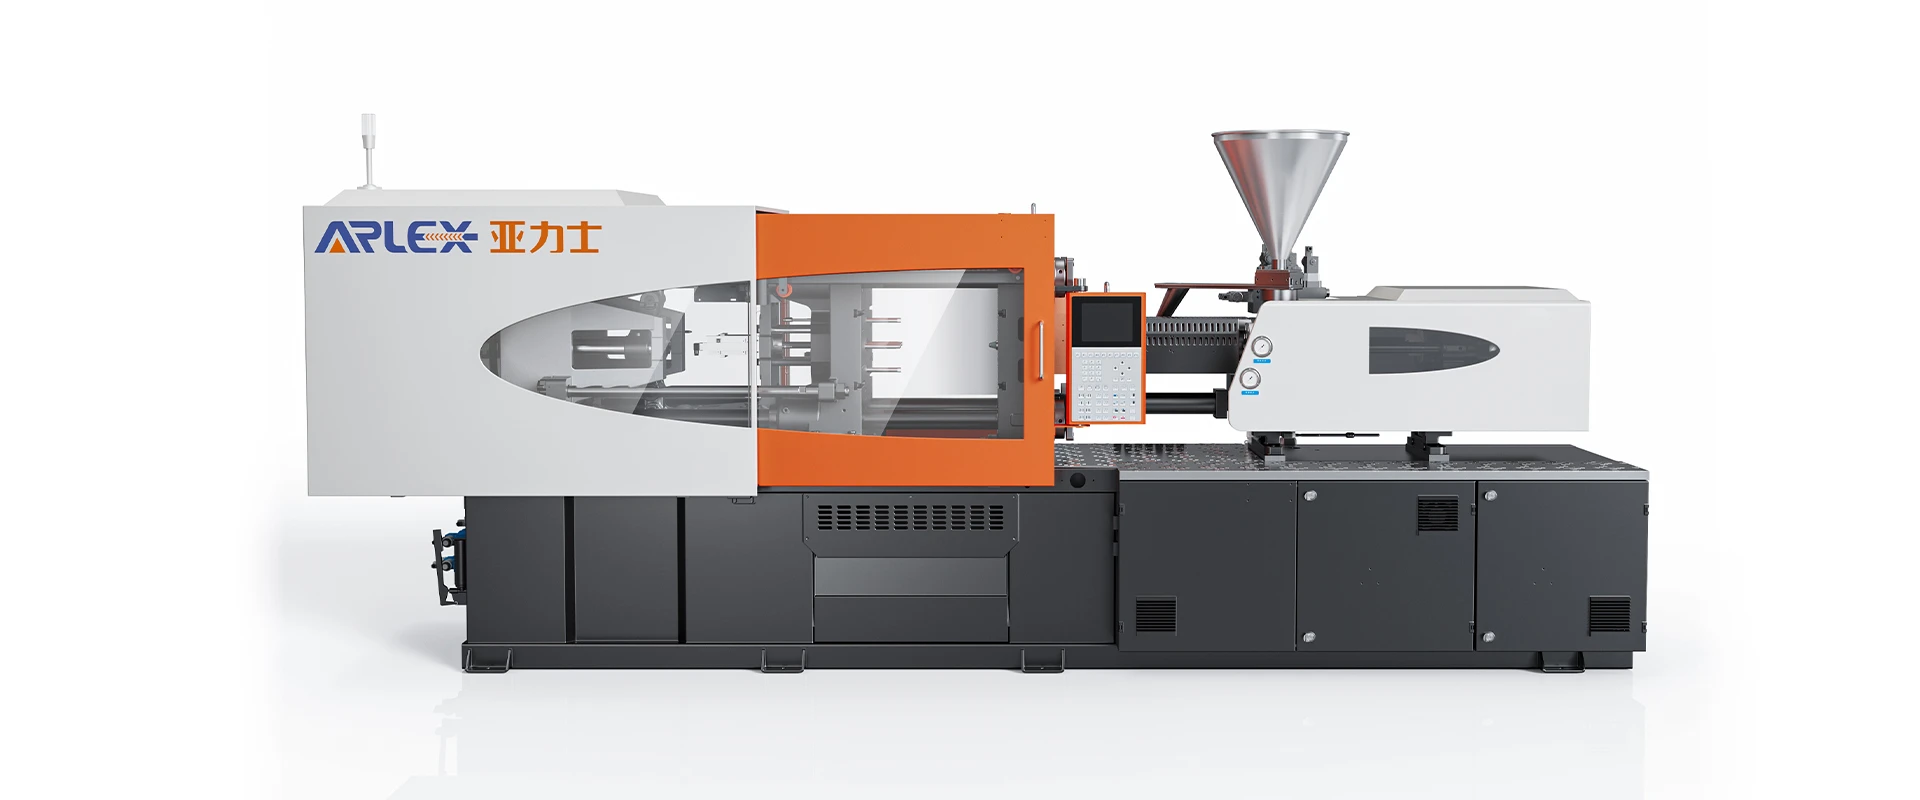


Mașină de turnat cu -repetabilitate ridicată
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnat cu înaltă-repetabilitate din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină de turnat avansată de înaltă-repetabilitate fabricată în China aici din fabrica noastră.
Mașina de turnat cu -repetabilitate ridicată reglează dozarea topiturii și dinamica injecției prin detecție în buclă închisă-în timp real-, pentru a preveni variația greutății trag-la-în turnarea plasticului cu micro-toleranță. Construită pe structuri cu plăci de-rigiditate ridicată și sistem hidraulic-de răspuns rapid-, această unitate menține alinierea mecanică strânsă sub sarcini de producție continue, prevenind fulgerarea, deformarea matriței și degradarea termică pe uneltele cu mai multe-cavități.
Ce determină precizia turnării prin injecție?
Obținerea unei variații reduse de greutate-la-împușcare necesită o integrare strânsă între rigiditatea structurală mecanică, reacția supapelor hidraulice și stabilitatea termică în fiecare fază a ciclului:
Viteza de injectare:Profilele de accelerație liniare netede previn vârfurile de presiune a topiturii în interiorul sistemelor complexe de canale cu cavitate.
Presiunea de injectare:Supapele proporționale cu acțiune rapidă-mențin o presiune de umplere constantă pentru a preveni stagnarea topiturii în timpul-intrarilor cu viteză mare în cavitate.
Controlul poziției:Codificatoarele optice măsoară deplasarea șurubului pentru a poziționa pistonul de injecție cu precizie la pragul pre-setat al pernei.
Controlul temperaturii:Buclele PID cu mai multe-zone gestionează benzile de încălzire a butoiului pentru a menține vâscozitatea uniformă a topiturii înainte de inițializarea cursei.
Stabilitatea plastifiantei:Geometria optimizată a șurubului elimină variațiile de densitate și captarea localizată a aerului în timpul recuperării șurubului.
Presiunea din spate:Controlul hidraulic proporțional menține compactarea precisă a topiturii în interiorul butoiului înainte de începerea injecției.
Repetabilitate:Consecvența statistică în timpul ciclului, vârful presiunii de injecție și dimensiunile finale ale piesei în producția continuă în mai multe-ture.
Sistem de control al injectiei
Control-în buclă închisă:Traductoarele de presiune și senzorii liniari transmit semnale-în timp real către controlerul principal, ajustând debitul hidraulic la fiecare milisecundă.
Controlul presiunii:Gestionarea presiunii de menținere în mai multe-faze elimină contracția volumetrică internă, urmele de scufundare și stresul rezidual.
Controlul vitezei:Profilarea vitezei de injecție în mai multe-etape permite trecerea controlată a porții, umplerea rapidă a cavității și decelerația precisă în apropierea punctului de comutare.
Controlul poziției:Monitorizarea poziției șuruburilor declanșează tranziția de la controlul vitezei la controlul presiunii în limite precise de distanță.
Injecție în mai multe-etape:Până la 10 trepte distincte de viteză și presiune se potrivesc cu rapoarte variate de flux-lungime-la-grosime-perete în părți complexe.
Plastificare și pregătire pentru topire
Rotirea șurubului:Servomotoarele directe oferă un cuplu de rotație stabil în timpul recuperării, prevenind încălzirea prin forfecare localizată.
Plastificare:Raporturile ridicate dintre lungime{0}} și diametrul șurubului asigură o dispersie uniformă a culorii și omogenizarea completă a polimerului.
Presiunea din spate:Supapele proporționale digitale reglează rezistența în timpul recuperării pentru a menține o densitate constantă a topiturii pe parcursul fiecărui ciclu.
Temperatura de topire:Circuitele de încălzire cu mai multe-zone mențin profile uniforme de temperatură de-a lungul cilindrului pentru a preveni degradarea rășinii.
Pregatirea materialului:Benzile de încălzire ceramice susținute de huse de protecție izolatoare reduc pierderile termice ambientale și stabilizează zonele de încălzire.
Sistem de prindere
Dispozițiile barelor de -rigiditate-înaltă distribuie tonajul de prindere în mod uniform pe fețele plăcilor, prevenind deformarea centrului sub sarcină hidraulică completă. Legăturile mecanice cu comutare dublă-oferă o mișcare lină de închidere rapidă-, protecție împotriva mucegaiului la-presiune joasă și o creștere rapidă a presiunii la prinderea finală-.
Repetabilitate și Stabilitate Proces
Menținerea greutății și dimensiunilor componente constante pe parcursul ciclurilor de producție continue necesită un control precis asupra tuturor parametrilor cheie ai procesului:
|
Indicator de performanță |
Toleranță standard |
Țintă de precizie |
|
Repetabilitate greutatea loviturii |
+/- 0.50% |
+/- 0.08% |
|
Precizia poziției șuruburilor |
+/- 0.10 mm |
+/- 0.01 mm |
|
Precizia comutării V/P |
+/- 0.20 mm |
+/- 0.02 mm |
|
Variația temperaturii de topire |
+/- 2.0 grade C |
+/- 0.5 grade C |
|
Paralelismul platanului sub tonaj |
<= 0.15 mm |
<= 0.05 mm |
|
Viteza de răspuns hidraulic |
60 ms |
18 ms |
Materiale potrivite
|
Polimeri de inginerie |
PEEK, PPS, LCP, PA66, PA6 umplut cu până la 50% armătură din fibră de sticlă. |
|
Rășini transparente |
PMMA optică, PC, copolimeri ciclici de olefină. |
|
Materiale plastice de inginerie standard |
POM, PBT, ABS, SAN. |
|
Polimeri medicali |
PP de calitate medicală, HDPE, poliuretan termoplastic. |
Aplicații adecvate
Piese industriale de precizie:Micro angrenaje, componente de antrenare a imprimantei, supape de control al fluidului, cuști de rulmenți.
Componente electrice:Blocuri de borne, conectori cu mai mulți-pini, carcase pentru relee, carcase pentru comutatoare.
Componente optice:Lentile LED, carcase lentile camerei, plăci de ghidare a luminii, capace pentru senzori optici.
Componente medicale:Butoaie de seringă, fitinguri Luer Lock, colectoare de fluide, carcase casete de diagnosticare.
Piese de precizie auto:Componente de injecție de combustibil, carcase senzor, conectori ECU, capace sistemului de frânare.
Configurație tehnică
|
Parametru |
Unitate |
Modelul 120 |
Modelul 180 |
Modelul 260 |
Model 360 |
|
Forța de prindere |
kN |
1200 |
1800 |
2600 |
3600 |
|
Distanța barei de legătură |
mm |
410 x 410 |
510 x 510 |
610 x 610 |
710 x 710 |
|
Dimensiunea platanului |
mm |
620 x 620 |
750 x 750 |
880 x 880 |
1020 x 1020 |
|
Înălțimea maximă a matriței |
mm |
450 |
520 |
620 |
720 |
|
Înălțimea minimă a matriței |
mm |
150 |
180 |
200 |
250 |
|
Cursa ejectorului |
mm |
100 |
130 |
150 |
180 |
|
Diametrul șurubului |
mm |
32 |
40 |
50 |
60 |
|
Volumul de fotografiere teoretic |
cm3 |
128 |
251 |
490 |
848 |
|
Greutatea loviturii |
g |
116 |
228 |
446 |
771 |
|
Presiunea de injectare |
bar |
2350 |
2100 |
2050 |
1950 |
|
Viteza de injectare |
cm3/s |
185 |
265 |
380 |
510 |
|
Viteza maximă a șurubului |
rpm |
320 |
290 |
260 |
220 |
|
Puterea motorului pompei |
kW |
15 |
22 |
30 |
37 |
Testare și control al calității
Testarea capacității procesului:Fiecare unitate este supusă unei secvențe de eșantionare continuă a matriței de 100 de shot-uri pentru a confirma consistența statistică a greutății înainte de expediere.
Verificarea paralelismului cu laser:Paralelismul platanului și echilibrul-tensiunii barei de legătură sunt măsurate prin sisteme de aliniere cu laser sub sarcină de prindere completă.
Inspecție cu imagini termice:Analiza termică în infraroșu verifică distribuția căldurii în toate zonele de încălzire a butoiului și a colectoarelor de ulei hidraulic.
Înregistrare răspuns la presiunea hidraulică:Senzorii de-frecvență înaltă înregistrează timpii de activare a supapelor în timpul injecției-pentru-pentru a menține tranziția pentru a verifica pragurile de răspuns în milisecunde.
Executare de anduranță cu-încărcare completă:O funcționare continuă de 48 de ore testează consistența ciclului, integritatea etanșării hidraulice și limitele termice ale motorului.
FAQ
Î: Ce evaluare statistică a capacității de proces obține această mașină pentru consistența greutății de împușcare?
R: Sistemul menține un indice de capacitate de proces de 1,67 sau mai mare în timpul testării standard, menținând abaterea totală a greutății de împușcare în +/- 0.08%.
Î: Cum funcționează sistemul de comutare V/P în timpul injecției cu viteză mare-?
R: Sistemul de control trece de la controlul vitezei la controlul presiunii pe baza datelor precise privind poziția șurubului capturate de codificatoarele optice sau prin semnalele directe ale senzorului de presiune din cavitatea.
Î: Poate această unitate să proceseze rășini cu temperatură înaltă-, cum ar fi PEEK sau LCP?
R: Benzile de încălzire ceramice cu temperatură înaltă-, ansamblurile cilindrice izolate și opțiunile de șuruburi-rezistente la uzură permit o procesare stabilă la temperaturi de topire de până la 420 de grade Celsius.
Î: Cum se reduce la minimum deformarea platanului la forța maximă de strângere?
R: Platanele de cutie pentru sarcini grele-configurate prin analiza cu elemente finite mențin deviația scăzută sub sarcină hidraulică completă, menținând paralelismul plăcilor cu 0,05 mm pe suprafața matriței.
Î: Ce capacitate de viteză de injecție este disponibilă pentru aplicațiile de turnare-perete subțiri?
R: Modelele standard oferă viteze de injecție de până la 250 mm/s. Acționările opționale hidraulice ale acumulatorului pot crește viteza de injecție peste 500 mm/s pentru piesele cu perete subțire-cu raport de aspect-înalt.
Î: Cum menține sistemul hidraulic servo-un consum redus de energie?
R: Pompa servo-variabilă ajustează viteza motorului și cuplul direct la cererea curentă de lichid hidraulic, reducând consumul total de energie, menținând în același timp stabilitatea constantă a temperaturii uleiului.
Tag-uri populare: mașină de turnat cu -repetabilitate ridicată, China producători, furnizori, fabrică de mașini de turnat cu-repetabilitate ridicată
Următoarea
nuS-ar putea sa-ti placa si


Trimite anchetă