

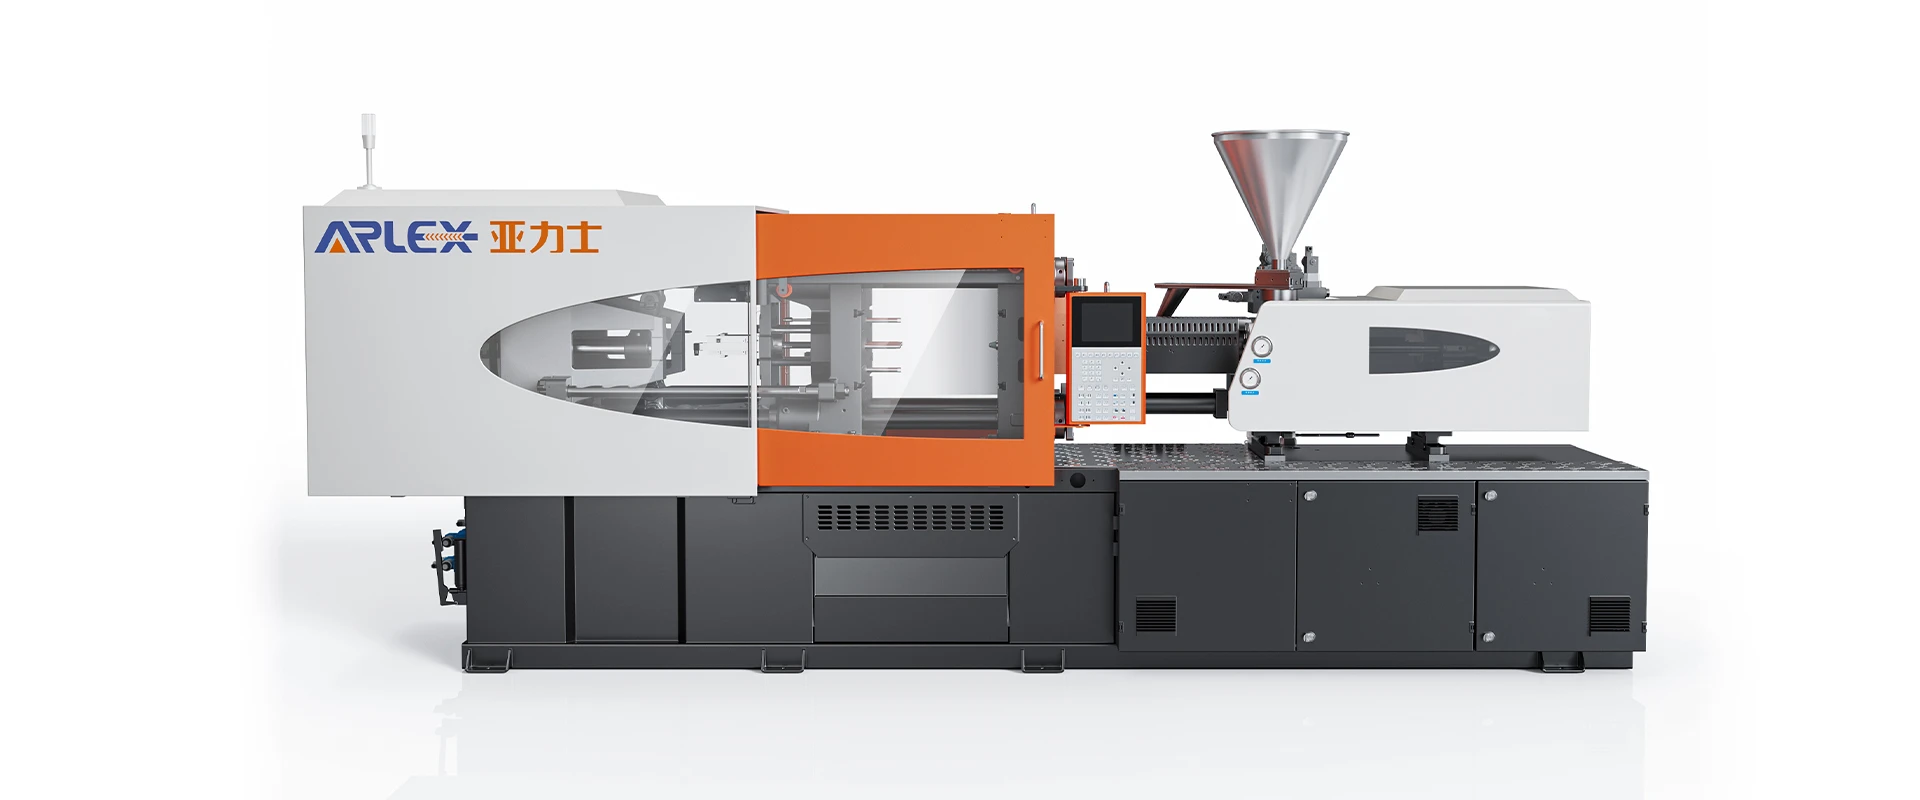


Mașină de turnat cu control prin injecție cu buclă-închisă
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnare cu control prin injecție cu buclă închisă-din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină de turnat cu injecție cu buclă închisă-fabricată în China aici din fabrica noastră.
Turnarea de precizie necesită un fulger minim de-linie de despărțire, zero fotografii scurte și toleranțe dimensionale strânse pe serii lungi de producție. O mașină de turnat cu control prin injecție cu buclă închisă-elimină degradarea termică și fluctuația presiunii în timpul procesării. Senzorii integrați de-frecvență înaltă monitorizează-presiunea, viteza și poziția șuruburilor în timp real, ajustând servovalvele hidraulice sau electrice în milisecunde pentru a menține umplerea identică a cavității pe parcursul fiecărui ciclu.
Ce determină precizia turnării prin injecție?
Obținerea unei umpleri dinamice consistente depinde de stabilitatea fizică a șapte variabile cheie:
Viteza de injectare:Viteza constantă de topire previne răcirea diferențială, jetul și punctele slabe structurale.
Presiune de injectare:Presiunea internă precisă transferă densitatea corectă de ambalare în cavitate fără a provoca deformarea matriței.
Controlul poziției:Terminarea precisă a cursei șurubului previne supra-împachetarea și despărțirea-lipirea.
Controlul temperaturii:Controlul PID cu mai multe-zone menține o vâscozitate uniformă a topiturii în întregul butoi.
Stabilitatea plastifiantei:Topitura omogenă a plasticului asigură vâscozitate dinamică constantă înainte de începerea injecției.
Presiunea din spate:Forța precisă de contra-elimină aerul prins și elimină micro-golurile în timpul recuperării șuruburilor.
Repetabilitate:Variația minimă-la-împușcare asigură că toate toleranțele dimensionale rămân în cadrul specificațiilor CPK stricte.
Sistem de control al injectiei
Control în buclă-închisă:Codificatoarele optice liniare și traductoarele de presiune dinamică furnizează feedback în timp real-controlerului principal, executând corecții dinamice ale cursei și presiunii la fiecare milisecundă.
Controlul presiunii:Supapele proporționale-în buclă închisă gestionează presiunea sistemului în timpul tranziției, atenuând vârfurile de presiune pentru a păstra integritatea matriței.
Controlul vitezei:Profilul vitezei de injecție în mai multe-etape menține un progres constant al fluxului, indiferent de rezistența la poartă sau de schimbările de vâscozitate.
Controlul poziției:Senzorul poziției șurubului realizează o precizie absolută de oprire cu ±0,01 mm pentru o repetabilitate strictă a dimensiunii-de fotografiere.
Injecție în mai multe-etape:Până la 10 trepte personalizabile de viteză de injecție și presiune permit profile de umplere personalizate pentru geometrii complexe ale matriței.
Plastificare și pregătire pentru topire
Rotirea șurubului:Servomotoarele cu cuplu-înalt oferă turații constante în timpul recuperării șuruburilor, eliminând fluctuațiile cuplului.
Plastificare:Geometria optimizată a șurubului asigură o distribuție uniformă a forfecării și omogenizare completă a rășinii fără degradarea polimerului.
Presiunea din spate:Supapele proporționale digitale controlează contrapresiunea cu precizie pentru a crește densitatea topiturii și pentru a elimina gazele volatile.
Temperatura de topire:Benzile ceramice de încălzire cuplate cu feedback de termocuplu mențin temperatura cilindrului cu ±0,5 grade.
Pregatirea materialului:Setările cursei de decompresie previn salivarea duzei și strângerea în timpul deschiderii matriței.
Sistem de prindere
Structurile rigide duble-de strângere sau hidraulice reduc deformarea platanului la tonaj complet. Tensometrele-barelor de legătură monitorizează tensiunea-barelor de legătură pentru a distribui uniform forța de prindere pe suprafața plăcii, prelungind durata de viață a matriței și protejând liniile de despărțire de-înaltă precizie.
Repetabilitate și Stabilitate Proces
Eliminarea vibrațiilor structurale și a derivei termice asigură stabilitatea continuă a producției:
Variația greutății loviturii:Abaterea standard a greutății părții rămâne mai mică sau egală cu 0,1% în cursurile cu mai multe-cavități.
Performanță CPK:Indicii de capacitate de proces ating CPK mai mare sau egal cu 1,67 pentru caracteristicile dimensionale critice pe parcursul ciclurilor de producție continue de 24 de ore.
Compensare termică:Buclele automate de răcire a uleiului hidraulic mențin vâscozitatea stabilă în timpul orelor lungi de funcționare.
Repetabilitate poziție:Precizia de oprire a deschiderii și închiderii matriței rămâne în limitele de ±0,02 mm pentru a preveni deteriorarea bolțului ejectorului.
Materiale potrivite
|
Rășini de inginerie |
PEEK, PPS, LCP, PA66 sau PA6 cu armătură cu fibră de sticlă de până la 50%. |
|
Rășini optice |
PMMA, PC, COC, COP. |
|
Rășini standard |
POM, ABS, PBT, PPO, TPE. |
Aplicații adecvate
Piese industriale de precizie
Angrenaje, micro-componente de carcasă, rotoare pompe.
Componente electrice
Conectori de-înaltă densitate, micro-întrerupătoare, blocuri de borne.
Componente optice
Suporturi pentru lentile camerei, ghidaje de lumină, rame optice.
Componente medicale
Butoaie de seringi, colectoare fluidice, casete cu cartușe de diagnosticare.
Piese de precizie auto
Carcasele senzorilor, capacele injectoarelor de combustibil, carcasele unității de control electronice.
Configurație tehnică
|
Parametru / Caracteristică |
Specificatii tehnice |
|
Gama de forțe de prindere |
60 de tone – 450 de tone |
|
Controlul ratei de eșantionare |
< 1 ms dynamic closed-loop response |
|
Rezoluția de detectare a poziției |
encoder liniar ±0,005 mm |
|
Precizia opririi injectiei |
±0,01 mm terminare cursă șurub |
|
Stabilitatea temperaturii |
Controlul cilindrului PID cu mai multe zone de ±0,5 grade |
|
Răspunsul servovalvei |
Mai puțin sau egal cu 12 ms de acționare a cursei complete |
|
Consecvența greutății |
Abaterea standard a greutății loviturii Mai mică sau egală cu 0,1% |
|
Indexul capacităţii de proces |
CPK Mai mare sau egal cu 1,67 pentru parametrii critici |
|
Interval de temperatură a uleiului |
40 grade ± 2 grade cu schimbător de apă dinamic |
|
Protocolul industrial |
EUROMAP 63, EUROMAP 77, OPC UA |
Testare și control al calității
Fiecare mașină este supusă testelor de acceptare din fabrică înainte de expediere:
Funcționare continuă de mare viteză timp de 48-ore pentru a testa stabilitatea mecanică și integritatea etanșării hidraulice.
100 de probe consecutive de turnare evaluate prin balanțe analitice digitale.
Funcționarea la -încărcare completă monitorizează temperatura uleiului, stabilitatea zonei butoiului și distribuția tensiunii pe platan.
Dimensiunile piesei măsurate cu ajutorul mașinilor de măsurare a coordonatelor 3D pentru a confirma specificațiile CPK.
FAQ
Î: Cum îmbunătățește controlul în buclă-închisă precizia de turnare în comparație cu sistemele-în buclă deschisă?
R: Sistemele cu buclă deschisă-trimit semnale fără a verifica mișcarea fizică, ceea ce duce la erori dimensionale din cauza schimbărilor de temperatură a fluidului sau a viscozității rășinii. Controlul în buclă-închisă monitorizează în mod continuu viteza, presiunea și poziția cu senzori dinamici și ajustează supapele în decurs de 1 milisecundă, menținând greutăți constante ale loviturii și toleranțe strânse.
Î: Ce consistență în greutate poate atinge acest echipament?
R: La o calitate constantă a rășinii și la temperaturi stabile ale atelierului, mașina realizează o abatere standard a variației greutății tra{0}}la-mai mică sau egală cu 0,1%.
Î: Poate acest echipament să se ocupe de rășini de inginerie cu conținut ridicat de umplutură?
A: Da. Unitățile cu șurub și cilindru prezintă aliaje bimetalice rezistente la uzură-și la coroziune-, capabile să prelucreze rășini umplute cu-fibră de sticlă sau fibre de carbon- până la 50% fără abraziune prematură sau degradare prin topire.
Î: Este arhitectura de control compatibilă cu rețelele de fabrici inteligente?
R: Sistemul de control acceptă în mod nativ protocoalele EUROMAP 63, EUROMAP 77 și OPC UA, permițând integrarea directă în Manufacturing Execution Systems pentru telemetrie în timp real-și înregistrarea datelor.
Î: Ce dispoziții de răcire păstrează stabilitatea fluidului hidraulic?
R: Un schimbător de căldură automat reglează continuu temperatura fluidului hidraulic. Controlerul principal monitorizează condițiile fluidului și ajustează debitul de răcire pentru a menține temperatura uleiului la 40 de grade ± 2 grade, prevenind scăderea vâscozității și deviația presiunii în timpul funcționării continue.
Tag-uri populare: mașină de turnat cu control prin injecție cu buclă-închisă, China -bucla închisă pentru mașină de turnat cu control prin injecție, furnizori, fabrică
S-ar putea sa-ti placa si


Trimite anchetă