

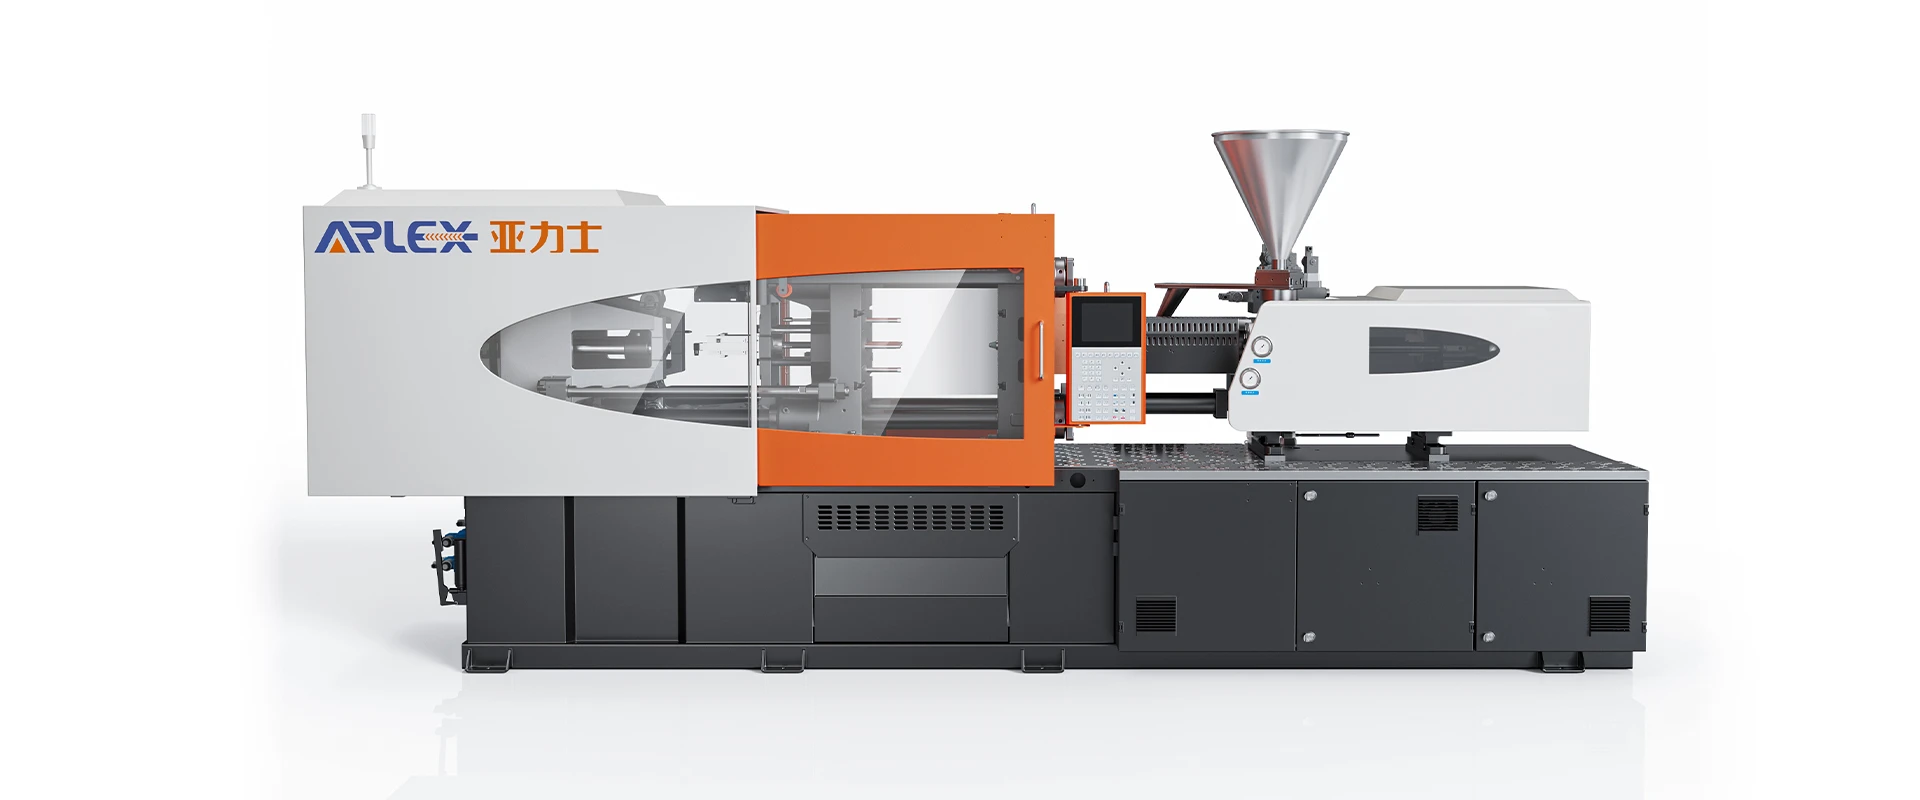


Mașină de turnat cu control prin injecție în mai multe-etape
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnare cu control prin injecție în mai multe-etape din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină avansată de turnare cu control prin injecție cu mai multe-etape, fabricată în China, din fabrica noastră.
Mașina de turnat cu control prin injecție în mai multe-etape elimină defectele structurale de turnare, cum ar fi jetul, liniile de curgere, urmele de fulger și de scufundare în componentele polimerice complexe. Prin executarea controlului în buclă închisă-în timp real- asupra vitezei, presiunii și poziției în mai multe faze de injecție, mașina menține o viteză constantă a frontului de topire și o densitate uniformă a cavității în timpul producției.
Ce determină precizia turnării prin injecție?
Menținerea toleranțelor dimensionale strânse și a consistenței greutății în producția de volum mare-necesită control continuu asupra parametrilor fizici de bază în timpul ciclului de turnare:
Viteza de injectare:Profilarea dinamică a vitezei previne jetul la porțile înguste și elimină semnele de ezitare de-a lungul grosimii pereților în schimbare.
Presiune de injectare:Scalarea controlată a presiunii hidraulice previne supra-ambalarea lângă poartă, asigurând în același timp umplerea completă la limitele debitului îndepărtate.
Controlul poziției:Codificatoarele optice liniare măsoară deplasarea șuruburilor, asigurând o tranziție precisă de la umplerea-controlată cu viteză la umplerea-controlată cu presiune.
Controlul temperaturii:Managementul termic pe mai multe-zone menține vâscozitatea polimerului în ferestrele de procesare țintă.
Stabilitatea plastifiantei:Ieșirea uniformă a cuplului șurubului în timpul plastificării previne fluctuațiile densității topiturii în volumul de împușcare.
Presiunea din spate:Rezistența reglată în timpul recuperării șurubului elimină aerul prins și asigură o distribuție completă a culorii.
Repetabilitate:Variația mecanică scăzută menține curbe identice de presiune, profiluri de viteză și sincronizare a ciclului, lovitură după lovitură.
Sistem de control al injectiei
Unitatea de injecție combină hidraulica cu răspuns rapid-cu viteze de procesare în milisecunde pentru a asigura stabilitatea operațională în condiții de schimbare a rezistenței la topire.
Control în buclă-închisă:Buclele de feedback continuu compară măsurătorile traductorului cu valorile de referință ale profilului, făcând ajustări instantanee la supapele proporționale.
Controlul presiunii:Reglarea presiunii hidraulice în mai multe-etape previne fulgerarea-a liniei de separare în timpul umplerii inițiale a cavității.
Controlul vitezei:Profilele de viteză variabilă permit creșterea sau coborârea vitezei pe măsură ce frontul de topire trece prin canale, canale, porți înguste și cavități principale.
Controlul poziției:Traductoarele liniare urmăresc poziția pentru a declanșa comutarea V/P pe baza locației fizice a șurubului, mai degrabă decât a deplasării temporizatorului.
Injecție în mai multe-etape:Pot fi programate până la 10 profile independente de viteză și 10 trepte de presiune de menținere-pentru a se potrivi cu geometriile complexe ale matriței.
Plastificare și pregătire pentru topire
Densitatea constantă a topiturii înainte de injectare este esențială pentru menținerea stabilității dimensionale în interiorul cavității matriței.
Rotirea șurubului:Acționările cu cuplu-înalt mențin viteze de rotație stabile sub sarcini de vâscozitate variate.
Plastificare:Designul optimizat al șuruburilor cu rapoarte L/D de 20:1 până la 24:1 asigură o distribuție completă a forfecării și topirea completă a polimerului.
Presiunea din spate:Supapele de contrapresiune proporționale mențin compresia uniformă a topiturii în timpul recuperării, eliminând stropirea suprafeței.
Temperatura de topire:Încălzirea cilindrului cu mai multe-zone cu-relee în stare solidă previne degradarea termică a rășinilor-sensibile la temperatură.
Pregatirea materialului:Butoaiele bimetalice întărite protejează împotriva uzurii mecanice atunci când se prelucrează-sticlă sau compuși abrazivi.
Sistem de prindere
Un mecanism rigid dublu-de comutare distribuie forța de strângere uniform pe suprafața plăcii. Barele de legătură de înaltă-rezistență împiedică deformarea platanelor în condiții de tonaj complet, păstrând alinierea matriței și protejând liniile de despărțire în timpul fazelor de injecție de-înaltă presiune.
Repetabilitate și Stabilitate Proces
Stabilitatea procesului guvernează direct randamentul componentelor. Prin împerecherea supapelor proporționale cu acțiune rapidă-cu cadre mecanice rigide, mașina menține variațiile greutății trag-la-sub 0,15%.
Șinele de ghidare liniare aliniază unitatea de injecție cu bucșa de colectare a matriței. Senzorii termici de pe rezervorul hidraulic controlează automat supapele de răcire a uleiului pentru a menține vâscozitatea de lucru într-o fereastră strânsă de 1 grad în timpul operațiunilor cu mai multe schimburi.
Materiale potrivite
Echipamentul procesează rășini standard și polimeri de inginerie umpluți:
Amestec de policarbonat și ABS:Menține claritatea optică și duritatea structurală fără urme interne de stres.
Poliamidă (PA6 / PA66):Gestionează stabilitatea termică și gestionează gradele întărite cu uzură minimă a cilindrului.
Polioximetilenă (POM):Controlează degradarea prin reglarea precisă a temperaturii zonei butoiului.
Polipropilenă și polietilenă:Controlează contracția post-mulare pe grosimi variabile ale peretelui.
Tereftalat de polibutilenă (PBT):Oferă control dimensional precis pentru carcasele electrice.
Aplicații adecvate
Piese industriale de precizie
Angrenaje tehnice, rotoare pompe, conectori filetate și carcase structurale.
Componente electrice
Blocuri de borne cu mai mulți-pini, capace de relee, carcase de comutatoare și corpuri de întrerupător.
Componente optice
Plăci de ghidare a luminii, lentile groase, capace de lumină și matrice de reflectoare.
Componente medicale
Butoaie de seringă, cadre de casete de diagnosticare, colectoare fluidice și butuci de ac.
Piese de precizie auto
Corpuri de senzori, carcase de acţionare, fitinguri ale sistemului de combustibil şi jaluzele-de aerisire.
Configurație tehnică
|
Parametru de specificație |
Unitate |
Modelul 160 |
Modelul 220 |
Modelul 300 |
|
Forța de prindere |
kN |
1,600 |
2,200 |
3,000 |
|
Distanța dintre barele de legătură (H×V) |
mm |
460 × 460 |
530 × 530 |
630 × 630 |
|
Dimensiuni platan (H×V) |
mm |
680 × 680 |
780 × 780 |
920 × 920 |
|
Max. Înălțimea matriței |
mm |
500 |
580 |
660 |
|
Min. Înălțimea matriței |
mm |
180 |
200 |
220 |
|
Cursa ejectorului |
mm |
140 |
150 |
170 |
|
Diametrul șurubului |
mm |
40 |
45 |
55 |
|
Raport L/D șurub |
L/D |
22:1 |
21.5:1 |
21:1 |
|
Volumul teoretic de injectare |
cm³ |
251 |
381 |
617 |
|
Greutatea loviturii (PS) |
g |
228 |
347 |
561 |
|
Presiunea de injectare |
bar |
2,050 |
1,980 |
1,850 |
|
Max. Viteza de injectare |
mm/s |
160 |
150 |
140 |
|
Rezoluția senzorului de poziție |
mm |
0.01 |
0.01 |
0.01 |
|
Zone de control al temperaturii |
Zonă |
4+1 |
4+1 |
5+1 |
Testare și control al calității
Fiecare mașină finalizează proceduri de validare structurată înainte de expediere:
Test de menținere a presiunii hidraulice:Ciclurile continue de vârf-de presiune confirmă timpii de răspuns ale supapei și durabilitatea etanșării.
Măsurarea paralelismului platanului:Dispozitivele de măsurare cu laser verifică alinierea platanului pe toate cele patru bare de legătură sub sarcină de prindere completă.
Ciclu de uscare:Mașinile sunt supuse unui ciclu uscat neîntrerupt de 48 de ore pentru a verifica stabilitatea termică și sincronizarea sistemului de control.
Inspecție electrică și de siguranță:Rezistența completă a izolației, continuitatea de împământare și testele de interblocare a porții de siguranță asigură siguranța operațională deplină.
FAQ
Î: Cum elimină controlul injecției în mai multe-etape urmele de flash și scufundare de pe aceeași piesă?
R: Controlul în mai multe-etape permite setarea unei viteze de injecție rapidă pentru a umple rapid secțiunile cu pereți-subțiri, urmată de o viteză mai mică pe măsură ce topitura ajunge la secțiuni groase sau linia de despărțire a matriței. Reducerea vitezei la sfârșitul umplerii previne separarea liniei de despărțire a matriței, în timp ce se aplică presiuni de menținere direcționate pe zone groase pentru a elimina urmele de chiuvetă.
Î: Ce metodă de comutare este utilizată pentru a trece de la presiunea de injecție la presiunea de menținere?
R: Sistemul acceptă declanșatoare de comutare în funcție de poziția șurubului, presiunea hidraulică sau timpul de umplere. Comutarea bazată pe poziție, folosind traductoare liniare, este metoda standard, deoarece funcționează independent de variațiile viscozității materiei prime.
Î: Pot fi salvate profiluri personalizate cu mai multe-etape pentru setările recurente ale matriței?
A: Da. Controlerul integrat stochează sute de profiluri individuale de matriță, inclusiv curbe de viteză în mai multe-etape, profile de presiune, zone de temperatură și sincronizare a ejectorului. Operatorii reîncarcă configurațiile salvate în timpul schimbărilor de matriță pentru a menține consistența procesului.
Î: Ce setare de filtrare a uleiului protejează circuitul hidraulic?
R: Sistemul hidraulic folosește filtrarea continuă a uleiului prin bypass. Sistemul captează micro-particule de până la 3 microni, menținând supapele proporționale curate și prevenind întârzierea răspunsului în timpul schimbărilor de presiune în mai multe-etape.
Tag-uri populare: mașină de turnat cu control prin injecție în mai multe-etape, China producători, furnizori, fabrică de mașini de turnat cu control prin injecție în mai multe-etape
O pereche de
Mașină de turnat cu plastifiere de precizieS-ar putea sa-ti placa si


Trimite anchetă