

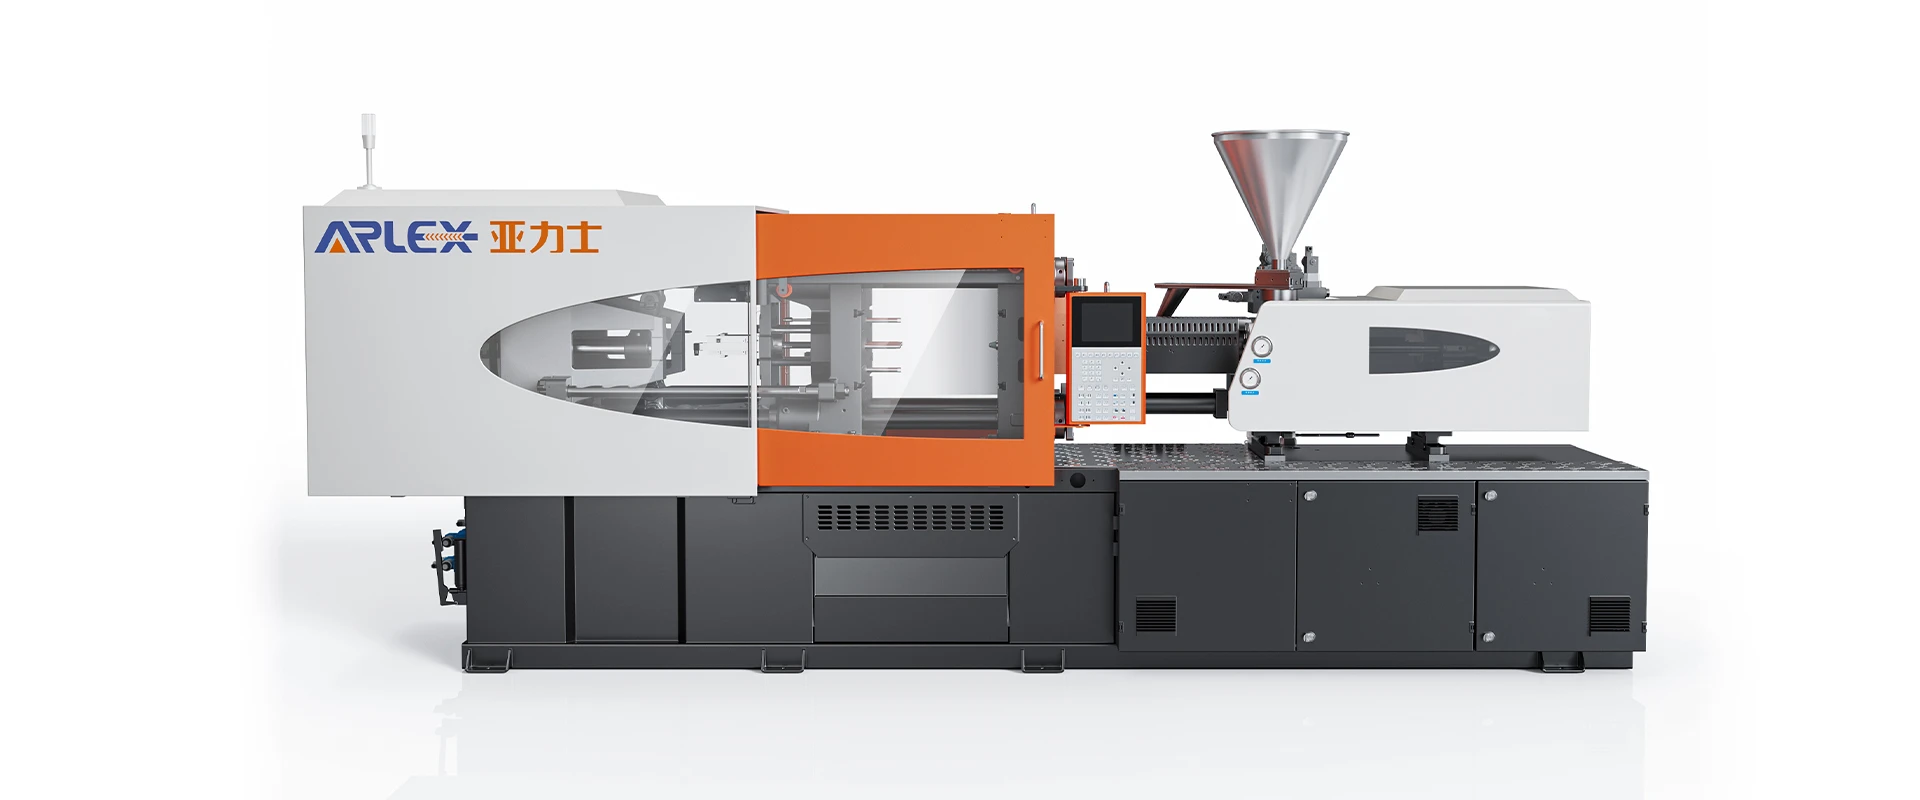


Mașină de turnat cu control al topiturii de precizie
Ningbo Yalishi (Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini de turnare de precizie pentru controlul topiturii din China. Vă rugăm să nu ezitați să cumpărați cu ridicata mașină de turnare avansată de control al topiturii, fabricată în China, aici din fabrica noastră.
Mașina de turnat cu control al topiturii de precizie rezolvă fluctuațiile de măsurare volumetrice și inconsecvențele termice în timpul micro-turnării, oferind coeficienți de variație a greutății de împușcare sub 0,15% în producția cu toleranță-strânsă.
Ce determină precizia turnării prin injecție?
Obținerea preciziei dimensionale micrometrice necesită sincronizare între parametrii fizici cheie în fiecare fază a ciclului de turnare:
Viteza de injectare:Supapele proporționale cu buclă închisă-reglează profilele de viteză cu ±0,1 mm/s pentru a stabili viteze stabile de umplere a cavității, pentru a preveni fluctuațiile-de forfecare și pentru a elimina urmele de curgere la suprafață.
Presiune de injectare:Traductoarele de presiune cu mai multe-etape eșantionează presiunile din linia sistemului la frecvențe dinamice, prevenind formarea fulgerului, deplasările greutății și golurile structurale interne.
Controlul poziției:Codificatoarele optice liniare de-înaltă rezoluție monitorizează poziția cursei de injecție până la ±0,01 mm, asigurând o împachetare uniformă a topiturii fără supra-ambalarea cavității matriței.
Controlul temperaturii:Controlerele PID cu mai multe-zone cu relee-solide mențin temperaturile cilindrului în ±0,5 grade pentru a suprima degradarea materialului și schimbările de vâscozitate.
Stabilitatea plastifiantei:Rotația șurubului servo-menține forța de forfecare uniformă în timpul topirii rășinii, oferind o topitură omogenă a polimerului.
Presiune din spate:Controlul electro-hidraulic proporțional contra-presiunii stabilizează densitatea rășinii în spatele supapei de non-retur-în timpul plastificării pentru o dozare volumetrică precisă.
Repetabilitate:Buclele de feedback-în timp real sincronizează cursa mecanică, presiunea hidraulică și puterea termică pentru a menține stabilitatea procesului-pe termen lung.
Sistem de control al injectiei
Control în buclă-închisă:Buclele de feedback-în timp real compară parametrii țintă cu ieșirile codificatorului liniar și ale senzorului de presiune dinamică, recalculând comenzile continuu.
Controlul presiunii:Reglarea digitală în mai multe-etape permite configurarea independentă pentru fazele de umplere, ambalare și menținere pentru a optimiza densitatea pieselor.
Controlul vitezei:Profilarea vitezei în mai multe-trepte permite tranziții ușoare între umplerea rapidă a cavității și împachetarea lentă a porții.
Controlul poziției:Traductoarele liniare absolute urmăresc poziția șurubului în timpul fazelor de injecție, de reținere și de plastificare, fără a necesita orientarea la punctul zero-după repornirea sistemului.
Injecție în mai multe-etape:Pașii personalizabili de viteză și presiune se potrivesc cu tranziții complexe de-grosimi a peretelui și geometrii variabile ale ghidajului.
Plastificare și pregătire pentru topire
Rotirea șurubului:Motoarele cu acționare directă-oferă o reglare precisă a turației, optimizând cuplul de plastificare, prevenind în același timp supraîncălzirea prin forfecarea rășinii.
Plastificare:Geometria șurubului special calculată îmbunătățește omogenitatea topiturii și reduce timpul de amestecare a culorilor.
Presiune din spate:Controlul proporțional asigură compactarea uniformă a polimerului și descărcarea constantă a aerului în timpul recuperării rășinii.
Temperatura de topire:Benzile de încălzire ceramice combinate cu algoritmii PID cu mai multe-zone elimină punctele fierbinți ale butoiului.
Pregatirea materialului:Jachetele izolatoare integrate reduc pierderile de căldură, protejând în același timp rășinile sensibile de inginerie de interferența termică ambientală.
Sistem de prindere
Structurile de strângere duble-duble de rigiditate-înaltă-, calculate prin analiza cu elemente finite, minimizează deformarea platanului sub tonaj complet, asigurând o distribuție uniformă a forței în cavitățile matriței pentru a menține integritatea liniei de despărțire strânse.
Repetabilitate și Stabilitate Proces
Sistemele integrate de control al feedback-ului, alinierea rigidă a cadrului și supapele cu acțiune rapidă-controlează acuratețea continuă. Reținerea constantă a pernei șuruburilor în ±0,05 mm stabilizează transferul de presiune de menținere în timpul solidificării cavității. Reglarea integrată a temperaturii fluidului hidraulic menține o vâscozitate stabilă a fluidului, prevenind deviația procesului în timpul ciclurilor de fabricație prelungite.
Materiale potrivite
- Policarbonat (PC)
- Poliamidă/Nailon (PA6/PA66)
- Polioximetilenă / Acetal (POM)
- Tereftalat de polibutilenă (PBT)
- Polimetil metacrilat/acrilic (PMMA)
- Sulfura de polifenilen (PPS)
- Polimer cu cristale lichide (LCP)
- Polieteretercetonă (PEEK)
- Polipropilenă de grad de precizie (PP)
- Acrilonitril butadien stiren (ABS) de grad de precizie
Aplicații adecvate
Piese industriale de precizie:Angrenaje tehnice, bucșe, carcase și componente mecanice de acționare care necesită toleranțe dimensionale strânse.
Componente electrice:Microconectori, carcase relee, blocuri terminale, componente întreruptoare și carcase pentru senzori.
Componente optice:Matrice de lentile, plăci de ghidare a luminii, rame optice, carcase pentru reflectoare LED și tăvi de îmbinare pentru fibre.
Componente medicale:Butoaie de seringă, cipuri microfluidice, casete de diagnosticare, butuci de cateter și părți ale carcasei inhalatorului.
Piese de precizie auto:Componentele injectoarelor de combustibil, senzorii corpului clapetei de accelerație, conectorii unității de control și angrenajele micro-actuatori.
Configurație tehnică
|
Parametru |
Unitate |
Interval de valori |
|
Forța de prindere |
kN |
800 - 4,000 |
|
Greutatea injectării (PS) |
g |
45 - 680 |
|
Opțiuni de diametru șurub |
mm |
22 / 25 / 28 / 32 / 36 / 40 |
|
Presiune maximă de injecție |
bar |
2,100 - 2,800 |
|
Viteza maximă de injecție |
mm/s |
160 - 350 |
|
Rezoluția poziției șuruburilor |
mm |
±0.01 |
|
Precizie de control al pernei |
mm |
±0.05 |
|
Repetabilitate greutatea loviturii (CV) |
% |
Mai mic sau egal cu 0,15 |
|
Precizia temperaturii butoiului |
grad |
±0.5 |
|
Timp de răspuns hidraulic |
Domnișoară |
Mai mic sau egal cu 20 |
Testare și control al calității
Inspecție 3D CMM:Paralelismul platanului, distanța-barelor de legătură și toleranțele de aliniere sunt verificate folosind mașini de măsurare a coordonatelor înainte de asamblarea finală.
Urmărirea presiunii dinamice:Senzorii de presiune de-înaltă frecvență monitorizează stabilitatea presiunii hidraulice în timpul ciclurilor continue de testare.
Analiza termică:Inspecția termică în infraroșu confirmă distribuția temperaturii de-a lungul tuturor zonelor de încălzire a butoiului în timpul plastificării rășinii.
Măsurarea alinierii cu laser:Distribuția deformarii barei de legătură și paralelismul plăcii matriței sunt calibrate la forța maximă de strângere folosind instrumente de măsurare laser dinamice.
Verificarea greutății loviturii:Eșantionele de turnare cu rășini de inginerie sunt supuse verificării statistice a controlului procesului pentru a garanta că variația greutății de împușcare rămâne în valorile țintă.
FAQ
Î: Cum menține această mașină greutatea constantă a împușcăturii în timpul perioadelor lungi de producție?
R: Sistemul de control-în buclă închisă urmărește continuu poziția șuruburilor și presiunea hidraulică prin codoare și traductoare liniare. Compensează automat variațiile viscozității rășinii prin ajustarea dinamică a profilului de viteză și a punctului de tranziție în timp real, menținând variația pernei în ±0,05 mm.
Î: Care este grosimea minimă a peretelui pe care o poate procesa acest echipament?
R: În funcție de indicele de curgere a topiturii rășinii și de geometria cavității, sistemul prelucrează părți subțiri-peretelui de până la 0,3 mm. Vitezele de injecție de până la 350 mm/s asociate cu timpii de răspuns rapid ai supapei permit umplerea completă a cavității înainte de înghețarea-poarta.
Î: Acest echipament poate gestiona polimerii de inginerie la temperatură înaltă{{0}?
A: Da. Benzile opționale de încălzire ceramice cu temperatură înaltă-și butoaiele bimetalice specializate suportă temperaturi de procesare de până la 420 de grade , oferind puterea termică necesară și rezistența la uzură pentru polimerii de inginerie umpluți.
Î: Cum influențează precizia controlului poziției toleranțele pieselor?
R: Precizia controlului poziției determină direct viteza-la-sincronizarea tranziției presiunii și dimensiunea finală a pernei șuruburilor. Precizia codificatorului de ± 0,01 mm asigură declanșarea presiunii de menținere la punctul exact de umplere volumetrică, prevenind albirea la stres, deformarea sau variația contracției dimensionale.
Î: Ce comenzi ale temperaturii uleiului hidraulic sunt integrate?
R: Un schimbător de căldură integrat gestionat prin bucle PID menține uleiul hidraulic într-o bandă de temperatură stabilă. Controlul temperaturii uleiului previne schimbările de vâscozitate, menținând vitezele de răspuns ale supapei și presiunea în conductă constante pe tot parcursul funcționării.
Tag-uri populare: mașină de turnare cu control al topiturii de precizie, China producători de mașini de turnare cu control al topiturii de precizie, furnizori, fabrică
O pereche de
Mașină stabilă de turnat sub presiune-S-ar putea sa-ti placa si


Trimite anchetă