

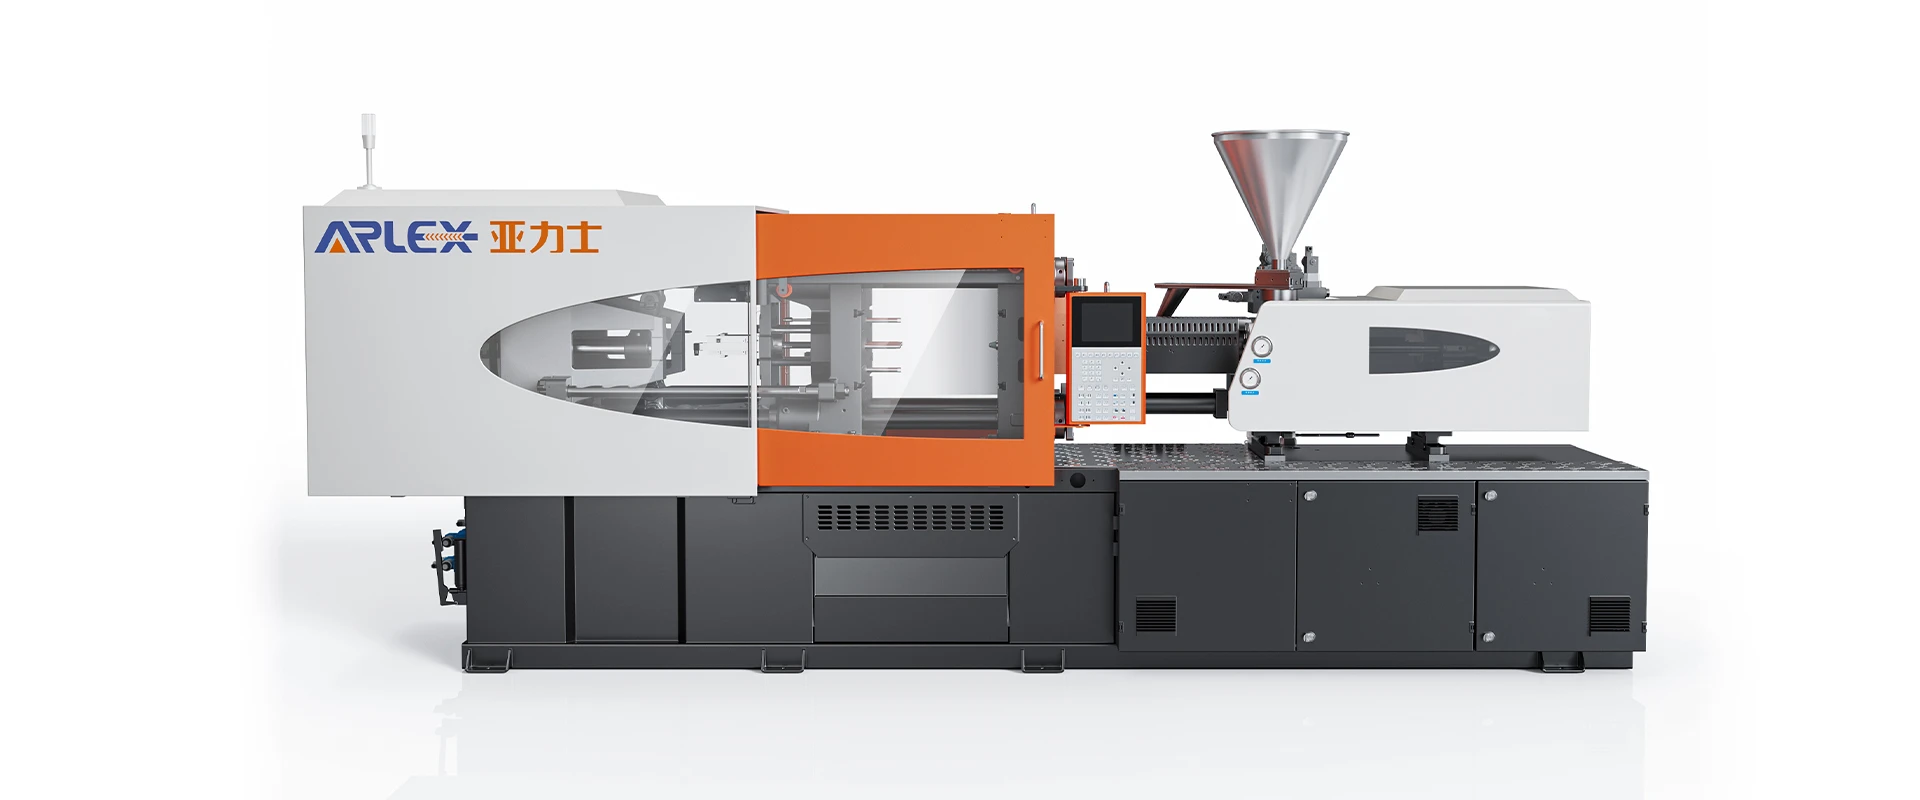


Mașină stabilă de turnat sub presiune-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. este unul dintre cei mai importanți producători și furnizori de mașini stabile de turnat sub presiune înapoi-din China. Vă rugăm să nu ezitați să cumpărați cu ridicata en-gros mașină de turnat sub presiune stabilă avansată din spate-fabricată în China aici din fabrica noastră.
Mașina de turnat cu presiune spate stabilă-integrează reglarea presiunii proporționale-în timp real și feedback-ul hidraulic cu răspuns rapid-pentru a regla densitatea topiturii plastifiante în timpul recuperării șuruburilor. Menținând o rezistență constantă împotriva șurubului pe toată durata plastificării, acest echipament stabilizează toleranțele la greutatea împușcăturii, curăță aerul prins și menține vâscozitatea dinamică pe parcursul ciclurilor continue de precizie cu mai multe-cavități.
Ce determină precizia turnării prin injecție?
Turnarea de precizie se bazează pe o sincronizare strânsă între rigiditatea mecanică, limitele termice și valorile de răspuns hidraulic:
Viteza de injectare:Stabilitatea profilului de viteză asigură o progresie uniformă a frontului de topire, controlând ratele de forfecare locale și tensiunile interne în geometriile-pereților subțiri.
Presiune de injectare:Livrarea constantă a presiunii previne diferențele de contracție volumetrică între seturile de cavități, eliminând în același timp flash-ul pe linia de despărțire.
Controlul poziției:Măsurarea poziției șuruburilor la ±0,01 mm stabilește punctul de tranziție între fazele de umplere și de menținere, evitând loviturile scurte sau supra-împachetarea.
Controlul temperaturii:Reglarea butoiului cu mai multe-zone cu ±0,5 grade asigură vâscozitatea constantă a topiturii și protejează polimerii-sensibili termic.
Stabilitatea plastifiantei:Cuplul de antrenare a șuruburilor și geometriile de zbor de omogenizare asigură o topire constantă a rășinii fără degradare termică.
Presiune din spate:Rezistența continuă aplicată împotriva șurubului de retragere în timpul plastificării guvernează densitatea topiturii, evacuarea gazului și dispersia pigmentului.
Repetabilitate:Capacitatea dinamică a mașinilor de a reproduce presiunea țintă, poziția și valorile de referință termice în cursuri secvențiale.
Sistem de control al injectiei
Sistemul de injecție se bazează pe feedback-ul-în buclă închisă și pe răspunsul supapei de-înaltă frecvență pentru a menține acuratețea dinamică:
Control-în buclă închisă:Monitorizează curbele de presiune și viteză de injecție la fiecare 0,5 ms pentru a compensa variațiile viscozității materiei prime.
Controlul presiunii:Reducerile-presiunii de injecție în mai multe-etape gestionează fără probleme umplerea prin tranzițiile de menținere.
Controlul vitezei:Profilul de viteză programabil în 10 trepte ghidează rășina prin porți înguste fără a genera decolorare prin forfecare.
Controlul poziției:Codificatoarele optice absolute urmăresc mișcarea șurubului pentru a finaliza comutarile de fază în milisecunde.
Injecție în mai multe-etape:Treptele de presiune și viteză adaptate echilibrează densitatea peretelui, elimină urmele de chiuvetă și reduc la minimum stresul rezidual.
Plastificare și pregătire pentru topire
Pregătirea topiturii se concentrează pe o densitate consistentă a plastificării în timpul recuperării șurubului:
Rotirea șurubului:Servomotorizările electrice oferă feedback digital al vitezei, menținând ratele de forfecare uniforme, indiferent de sarcina sistemului hidraulic.
Plastificare:Geometriile de zbor de barieră specializate asigură topirea completă, distribuția culorii și încălzirea prin frecare controlată.
Presiunea din spate:Controlul supapei proporționale menține rezistența liniară de la 5 bari la 150 bari la o toleranță de ±0,5 bari, eliminând substanțele volatile prinse.
Temperatura de topire:Algoritmii de control PID integrati regleaza benzile de incalzire din ceramica pentru a opri variatia temperaturii in timpul rularilor lungi.
Pregatirea materialului:Gâturile de alimentare cu temperatură-controlată previn înmuierea precoce a granulelor, păstrând performanța de admisie a șurubului.
Sistem de prindere
Arhitectura de prindere prezintă plăci de-rigiditate ridicată, proiectate prin analiza cu elemente finite. Construcția solidă a plăcilor limitează deformarea la forța totală de strângere, menținând paralelismul pe suprafața de despărțire. Circuitele de protecție a matriței cu presiune joasă- urmăresc poziția clemei pentru a opri închiderea dacă sunt detectate obstacole.
Repetabilitate și Stabilitate Proces
Performanța operațională este măsurată prin precizia greutății de împușcare și controlul termic în timpul producției continue:
Variația greutății tragerii (CV):Menține variația greutății de împușcare în CV Mai puțin sau egal cu 0,08% pe parcursul a 1.000 de cicluri de turnare consecutive.
Înapoi-Răspuns la presiune:Răspunsul proporțional al supapei sub 15 ms previne vârfurile de presiune în timpul pornirii recuperării șurubului.
Consistență termică:Distribuția uniformă a entalpiei de topire reduce contracția diferențială, distorsiunea și mișcarea post-turnare.
Urmărirea procesului:Înregistrarea-în timp real stochează presiunea maximă de injecție, profilurile de contra-presiune, timpul de recuperare și poziția pernei pentru trasabilitatea completă a lotului.
Materiale potrivite
Unitatea rulează rășini de marfă, de inginerie și de{0}}înaltă performanță:
Policarbonat (PC) / Tereftalat de polibutilenă (PBT):Menține stabilitatea topiturii fără degradarea lanțului polimeric.
Poliamidă (PA6 / PA66 / PA12, neumplut și umplut-sticlă):Contrapresiunea precisă oprește salivarea duzei, protejând în același timp fibrele de sticlă.
Polioximetilenă (POM):Previne stagnarea rășinii prin managementul dedicat zonei termice.
Sulfura de polifenilen (PPS)/polimer cu cristale lichide (LCP):Acceptă temperaturi ridicate de procesare și viteze rapide de umplere.
Acrilonitril butadien stiren (ABS) / metacrilat de polimetil (PMMA):Produce claritate optică și finisaje ale suprafeței fără urme de aer.
Aplicații adecvate
Această configurație a mașinii servește sectoare care necesită dimensiuni fizice strânse și claritate optică:
Piese industriale de precizie:Roți dințate, rulmenți, rotoare și mecanisme interne de antrenare.
Componente electrice:Conectori cu mai mulți-pini, carcase terminale, blocuri de relee și carcase pentru comutatoare.
Componente optice:Carcase pentru obiectivele camerei, plăci de ghidare a luminii, monturi pentru senzori optici și rame reflectoare.
Componente medicale:Plăci micro-fluide, cilindri de seringi, carcase de diagnosticare și conectori pentru fluide.
Piese de precizie auto:Corpurile supapelor de combustibil, carcasele senzorilor, carcasele electronice și componentele actuatorului.
Configurație tehnică
|
Parametru |
Unitate |
Valoare (120T) |
Valoare (180T) |
Valoare (260T) |
|
Forța de prindere |
kN |
1200 |
1800 |
2600 |
|
Distanța dintre barele de legătură (H × V) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
Max. Cursa de deschidere a matriței |
mm |
360 |
440 |
530 |
|
Opțiuni de diametru șurub |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
Raportul L/D |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
Volumul de fotografiere teoretic |
cm³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
Max. Presiune de injecție |
bar |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
Înapoi-Interval de presiune |
bar |
5 - 160 |
5 - 160 |
5 - 180 |
|
Înapoi-Precizia presiunii |
bar |
± 0.5 |
± 0.5 |
± 0.8 |
|
Viteza de rotație a șurubului |
rpm |
0 - 280 |
0 - 250 |
0 - 220 |
|
Rezoluția traductorului de poziție |
mm |
0.01 |
0.01 |
0.01 |
|
Zone de încălzire pe butoi |
Zonele |
4 + 1 |
4 + 1 |
5 + 1 |
|
Presiunea sistemului |
MPa |
17.5 |
17.5 |
17.5 |
Testare și control al calității
Testarea de acceptare din fabrică (FAT) validează răspunsul dinamic hidraulic și stabilitatea structurală mecanică înainte de livrare:
Test de presiune hidraulică:Funcționare continuă de 24 de ore care evaluează răspunsul supapei și temperatura uleiului la sarcină de funcționare maximă.
Înapoi-Calibrarea presiunii:Calibrarea în etape a supapelor proporționale în 10 setări de presiune (10 bar până la 150 bar) pentru a verifica liniaritatea răspunsului.
Verificarea paralelismului platanului:Alinierea platanului a fost verificată sub sarcină de strângere zero și completă prin instrumente de măsurare cu laser.
Test de stabilitate termică:Funcționare continuă de 12 ore a încălzitorului de butoi, confirmând stabilitatea reglării temperaturii în ±0,5 grade.
Verificarea ciclului de uscare:Funcționare uscată cu 500 de cicluri de măsurare a consistenței senzorului de poziție și netezime a mișcării mecanice.
FAQ
Î: Cum îmbunătățește controlul presiunii înapoi-consistența greutății loviturii?
R: Contrapresiunea oferă rezistență continuă șurubului în timpul recuperării. Această forță mecanică comprimă rășina înaintea vârfului șurubului, aerisind aerul prins și standardizând densitatea materialului. Densitatea constantă a topiturii produce umplere volumetrică uniformă de-a lungul ciclurilor succesive.
Î: Ce interval de-presiune este potrivit pentru polimerii tehnici?
R: Contrapresiunea de funcționare este de la 5 bar la 30 bar pentru rășinile de bază și de la 30 bar la 100 bari pentru polimerii de inginerie precum PC, PA66 sau PBT. Creșterea contrapresiunii îmbunătățește amestecarea rășinii, care ar trebui echilibrată cu viteza șurubului pentru a limita forfecarea termică.
Î: Poate această mașină să proceseze rășini armate cu-fibră- de sticlă fără uzură a șuruburilor?
A: Da. Contrapresiunea constantă menține stabilitatea plastifiantei fără a necesita viteze mari ale șuruburilor. Pentru compușii abrazivi, butoaiele bimetalice și șuruburile acoperite protejează distanța mecanică împotriva uzurii pe termen lung-.
Î: Ce declanșează trecerea de la faza de injecție la faza de plastificare?
R: Controlerul inițiază recuperarea șurubului când faza de menținere se termină și începe timpul de răcire. Rotirea șurubului începe în timp ce supapa proporțională gestionează eliberarea uleiului în spatele pistonului de injecție, menținând contrapresiunea țintă până când șurubul atinge opritorul de dozare.
Î: Cum previne controlul presiunii în buclă închisă-scurtarea fotografiilor?
R: Controlul în buclă-închisă urmărește continuu presiunea circuitului hidraulic și poziția șuruburilor. Când vâscozitatea rășinii sau temperaturile butoiului se schimbă, controlerul ajustează setările supapei în câteva milisecunde pentru a urma profilul programat, prevenind variațiile de umplere.
Tag-uri populare: mașină de turnat sub presiune spate stabil-, China spate stabil-mașină de turnat sub presiune producători, furnizori, fabrică
O pereche de
nuS-ar putea sa-ti placa si


Trimite anchetă